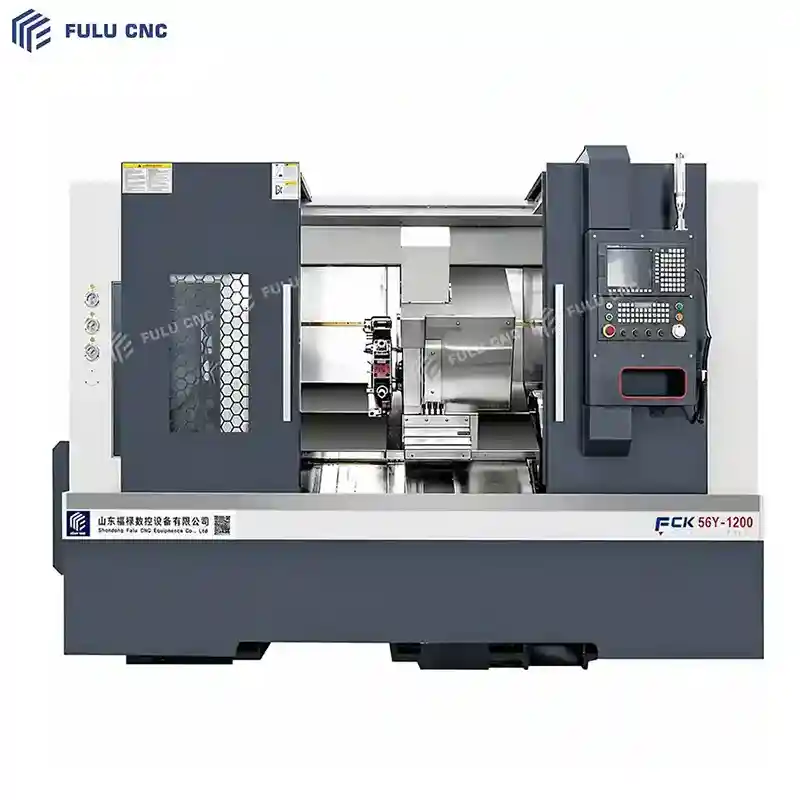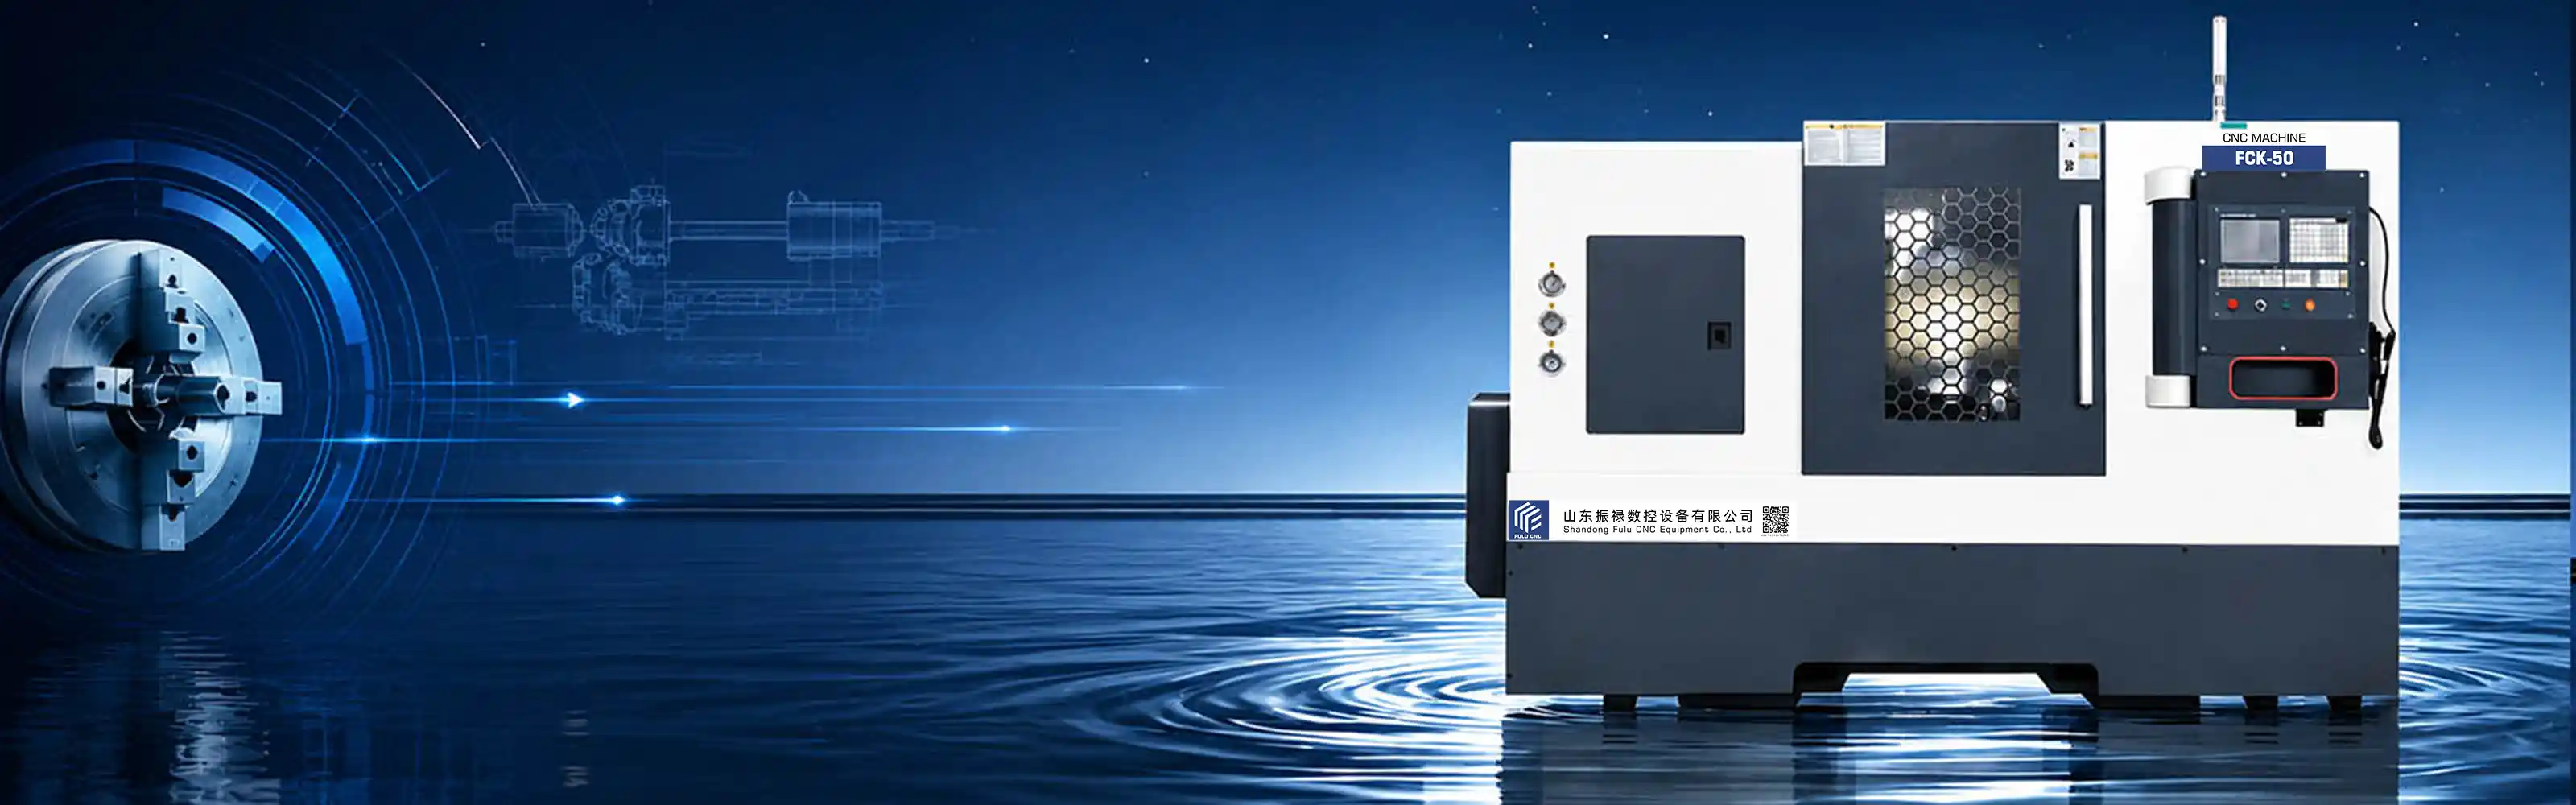
| Article | Unité | Spécification |
| Diamètre de tournage maximal sur le corps du lit | mm | Φ450 |
| Diamètre maximal de coupe pour barre | mm | Φ120 |
| Longueur de coupe maximale | mm | 325 |
| Course de l'axe X | mm | 900 |
| Course de l'axe Z | mm | 325 |
| Vitesse de déplacement de l'axe X | mm/min | 20000 |
| Vitesse de déplacement de l'axe Z | mm/min | 20000 |
| Article | Unité | Spécifications |
| Diamètre maximum de rotation sur le lit | mm | Φ450 |
| Diamètre de coupe maximum pour les barres | mm | Φ120 |
| Longueur de coupe maximum | mm | 325 |
| Course de l'axe X | mm | 900 |
| Course de l'axe Z | mm | 325 |
| Vitesse de déplacement de l'axe X | mm/min | 20000 |
| Vitesse de déplacement de l'axe Z | mm/min | 20000 |
| Volant | mm | 0.001/0.01/0.1 |
| Vitesse d'alimentation X, Z | mm/min | 0~5000 |
| Vitesse d'alimentation manuelle X, Z | mm/min | 0~1260 |
| Précision de repositionnement de l'axe X | mm | 0.005 |
| Précision de positionnement de l'axe X | mm | 0.01 |
| Précision de repositionnement de l'axe Z | mm | 0.006 |
| Précision de positionnement de l'axe Z | mm | 0.015 |
| Vitesse de rotation de la broche | rpm | 35-3000 |
| Couple maximum de la broche | N.m | 35 |
| Extrémité de la broche | - | A2-5 (optionnel A2-6) |
| Diamètre du trou de passage de la broche | mm | Φ52 |
| Diamètre du trou de passage du mandrin à huile creux | mm | Φ40 |
| Mandrin | - | 6” (optionnel 8”) |
| Nombre de porte-outils | - | 3 porte-outils |
| Temps de changement d'outil | s | 0.25 |
| Dimensions de montage de l'outil | mm | 20×20 |
| Diamètre de montage du porte-outil à aléser | mm | Φ25 |
| Puissance du moteur principal | kw | 5.5 |
| Couple du moteur principal | N.m | 35 |
| Puissance du moteur d'alimentation de l'axe X | kw | 1.5 |
| Couple du moteur d'alimentation de l'axe X | N.m | 7.5 |
| Puissance du moteur d'alimentation de l'axe Z | kw | 1.5 |
| Couple du moteur d'alimentation de l'axe Z | N.m | 5 |
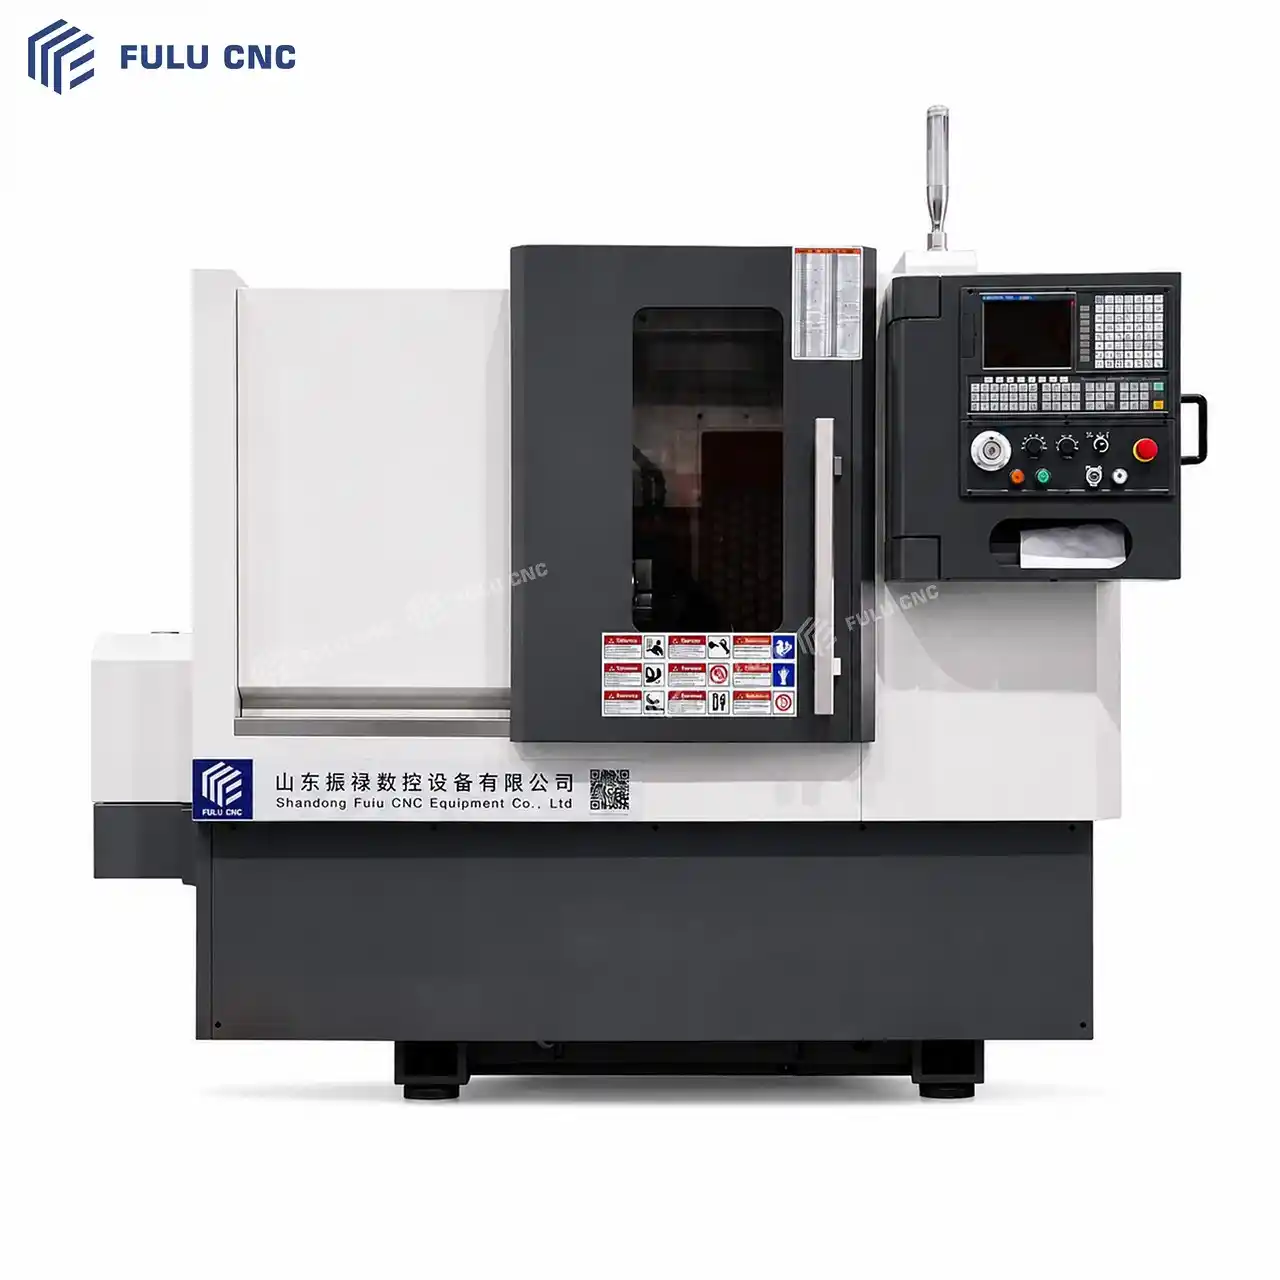
| Dimensions de la machine L*W*H | mm | 2250*1850*2000 |
| Poids approximatif | kg | 1600 |
| Numéro | Nom | Fabricant | Options |
| 1 | GSK980TB3i | GSK Guangzhou | FANUC |
| 2 | Moteur principal servo et moteur servo X/Z | GSK Guangzhou | FANUC |
| 3 | Mandrin hydraulique et vérin | Dingchang Zhejiang | Jiangsu |
| 4 | Unité de broche | CSC | NSK |
| 5 | Roulements d'arbre de transmission X/Z | NSK | NSK |
| 6 | Vis à billes | Taïwan | |
| 7 | Rail linéaire à rouleaux | Taïwan | |
| 8 | Porte-outil hydraulique servo à 12 positions | Lianji Taïwan | |
| 9 | Principaux composants électriques | Delixi | |
| 10 | Accouplement | National | Japon |
| 11 | Encodeur de broche | National | |
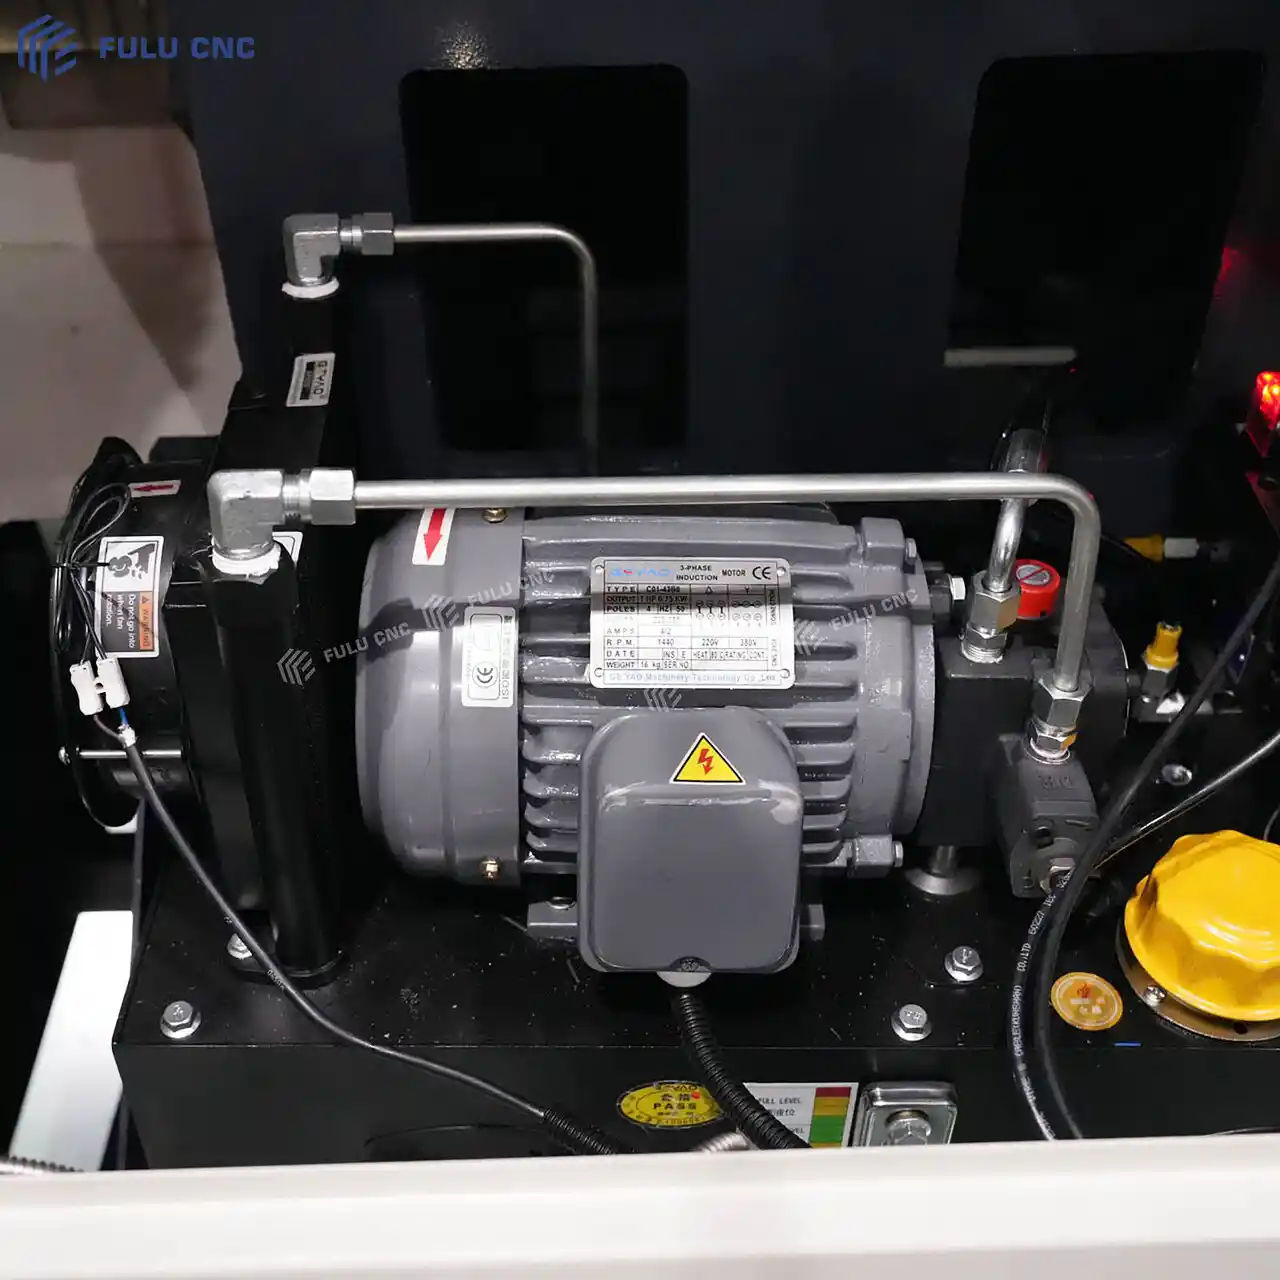
| 12 | Pompe hydraulique et moteur | National | |
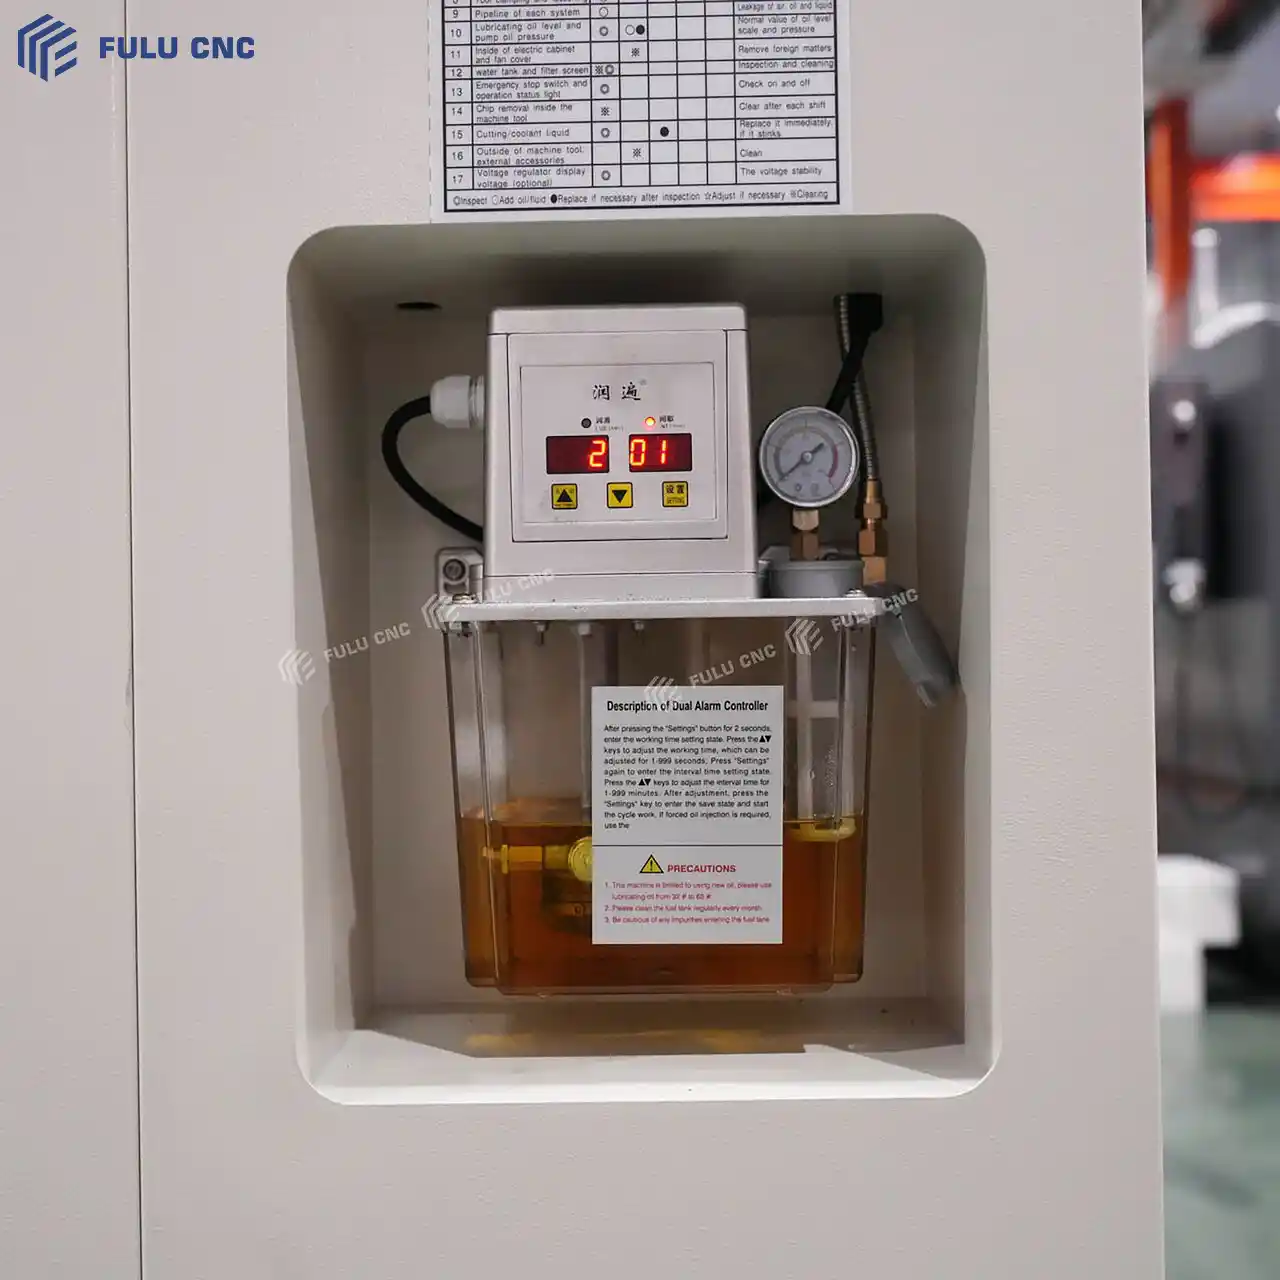
| 13 | Pièces de lubrification | National | Japon |
| Tour d'outils hydraulique à servomoteur à 8 postes |
| Éjecteur à chaîne |
| Récepteur de pièces |
| Collecteur de brouillard d'huile |
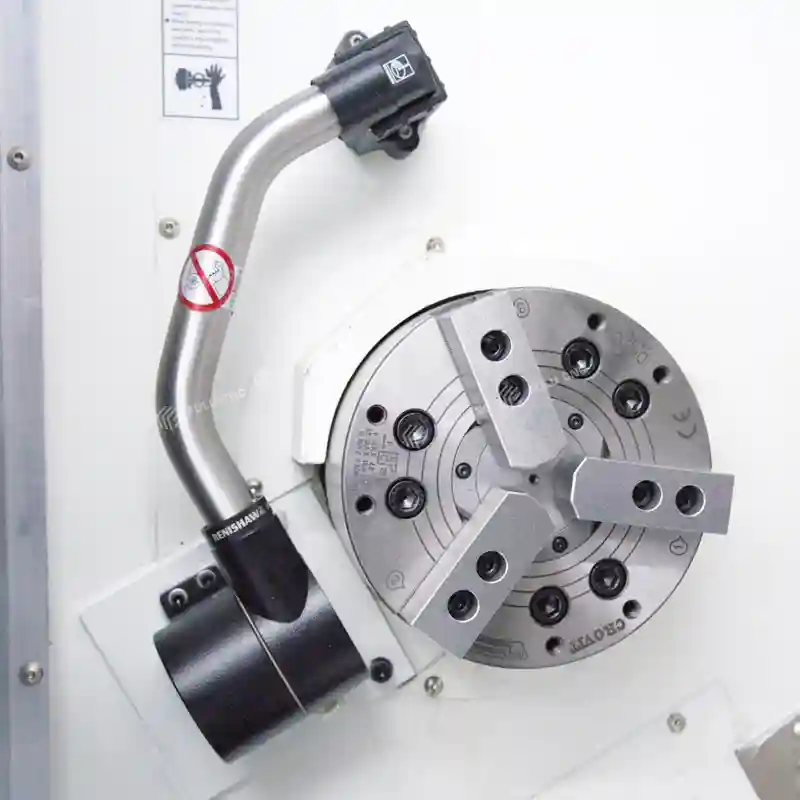
| Bras de mesure Renishaw |
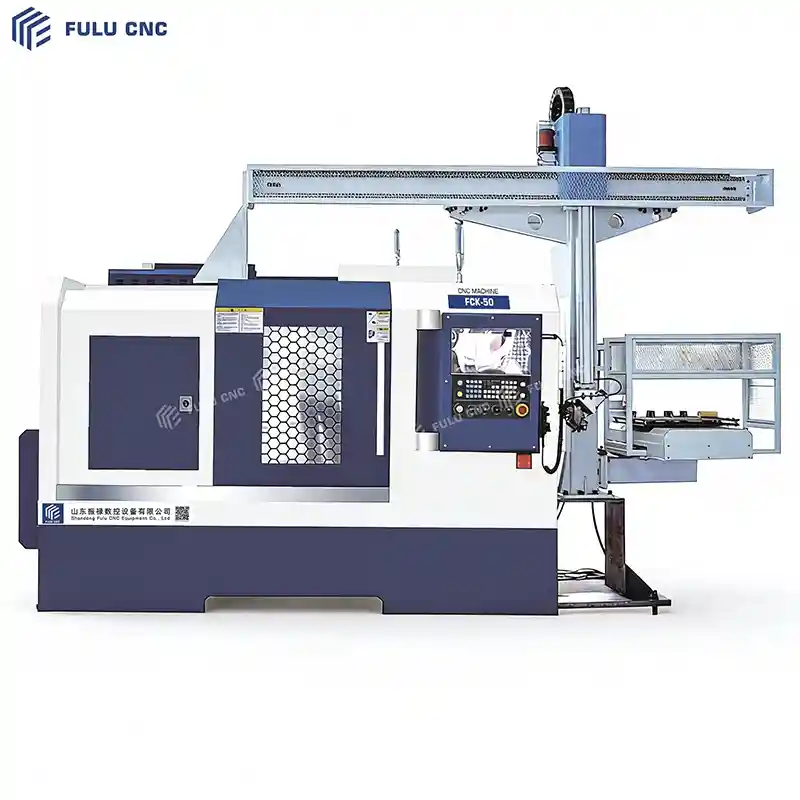
| Alimenteur à servomoteur |
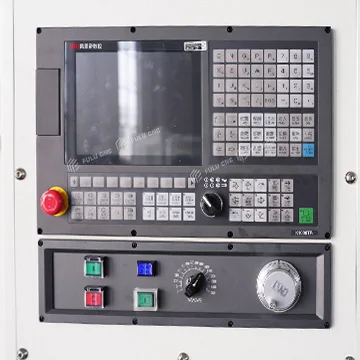
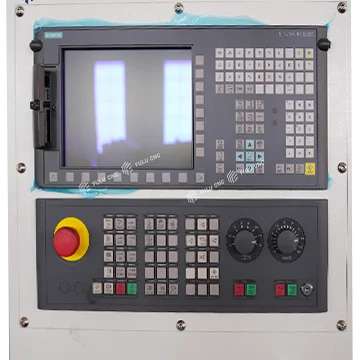
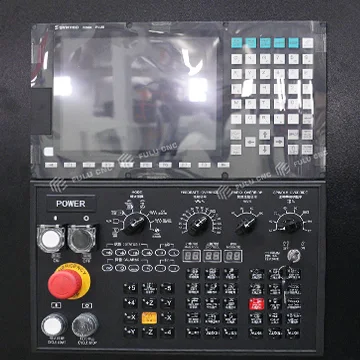
| Système de contrôle GSK/Fanuc/Simens |
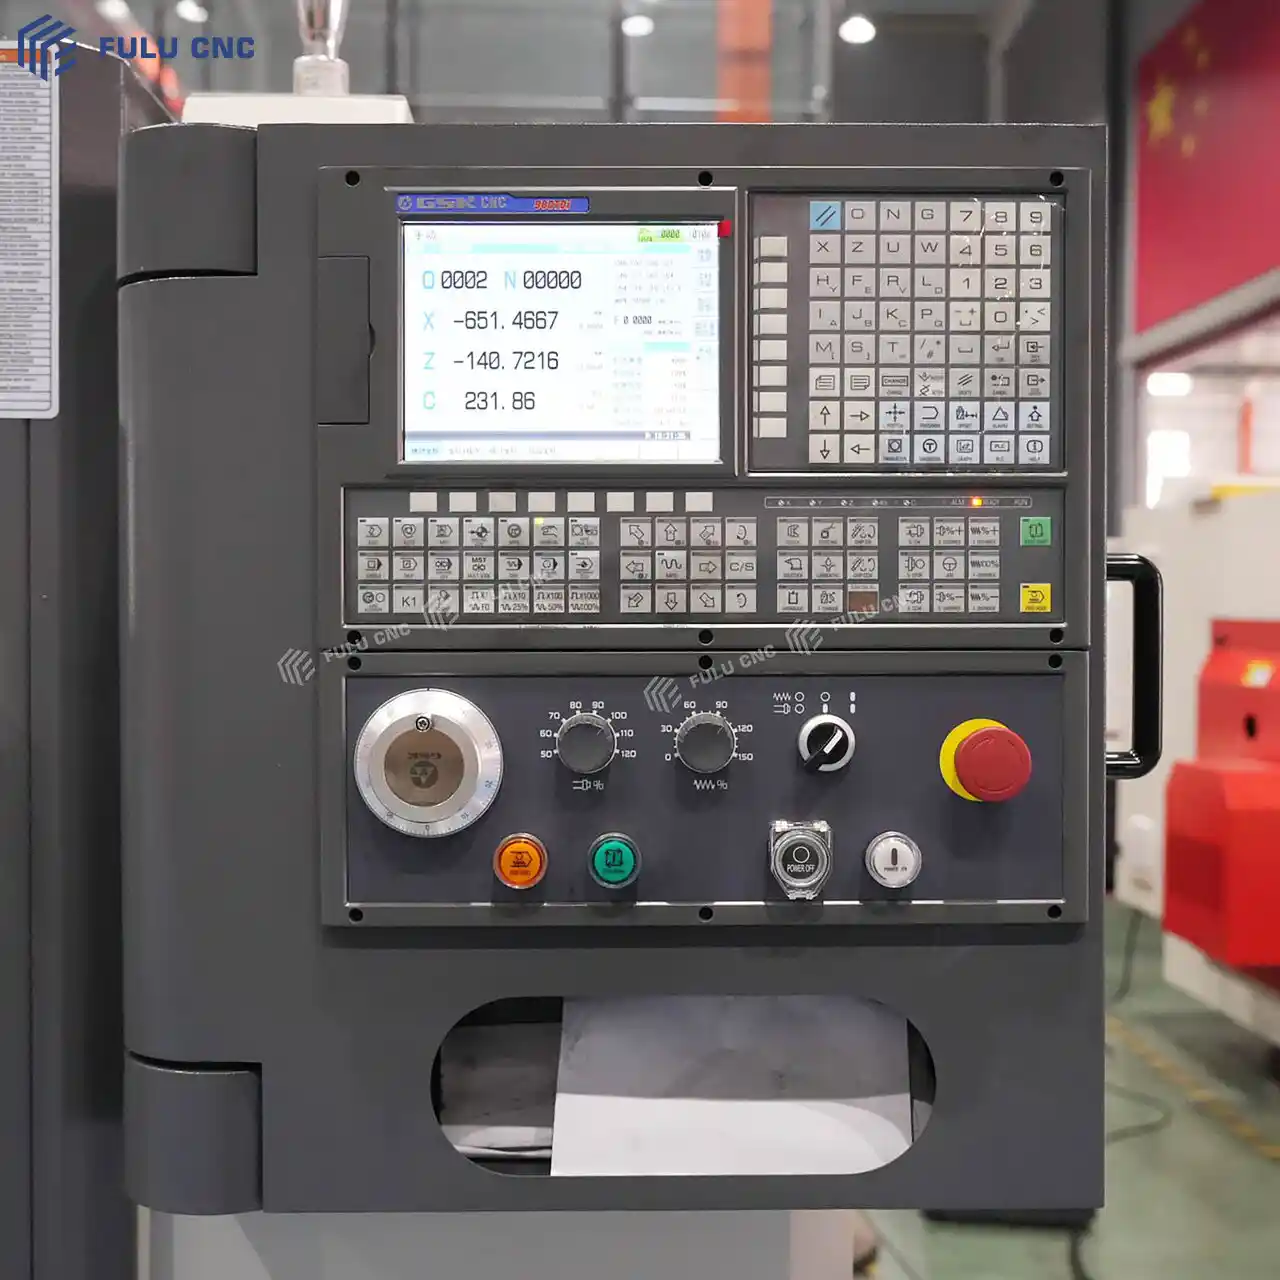
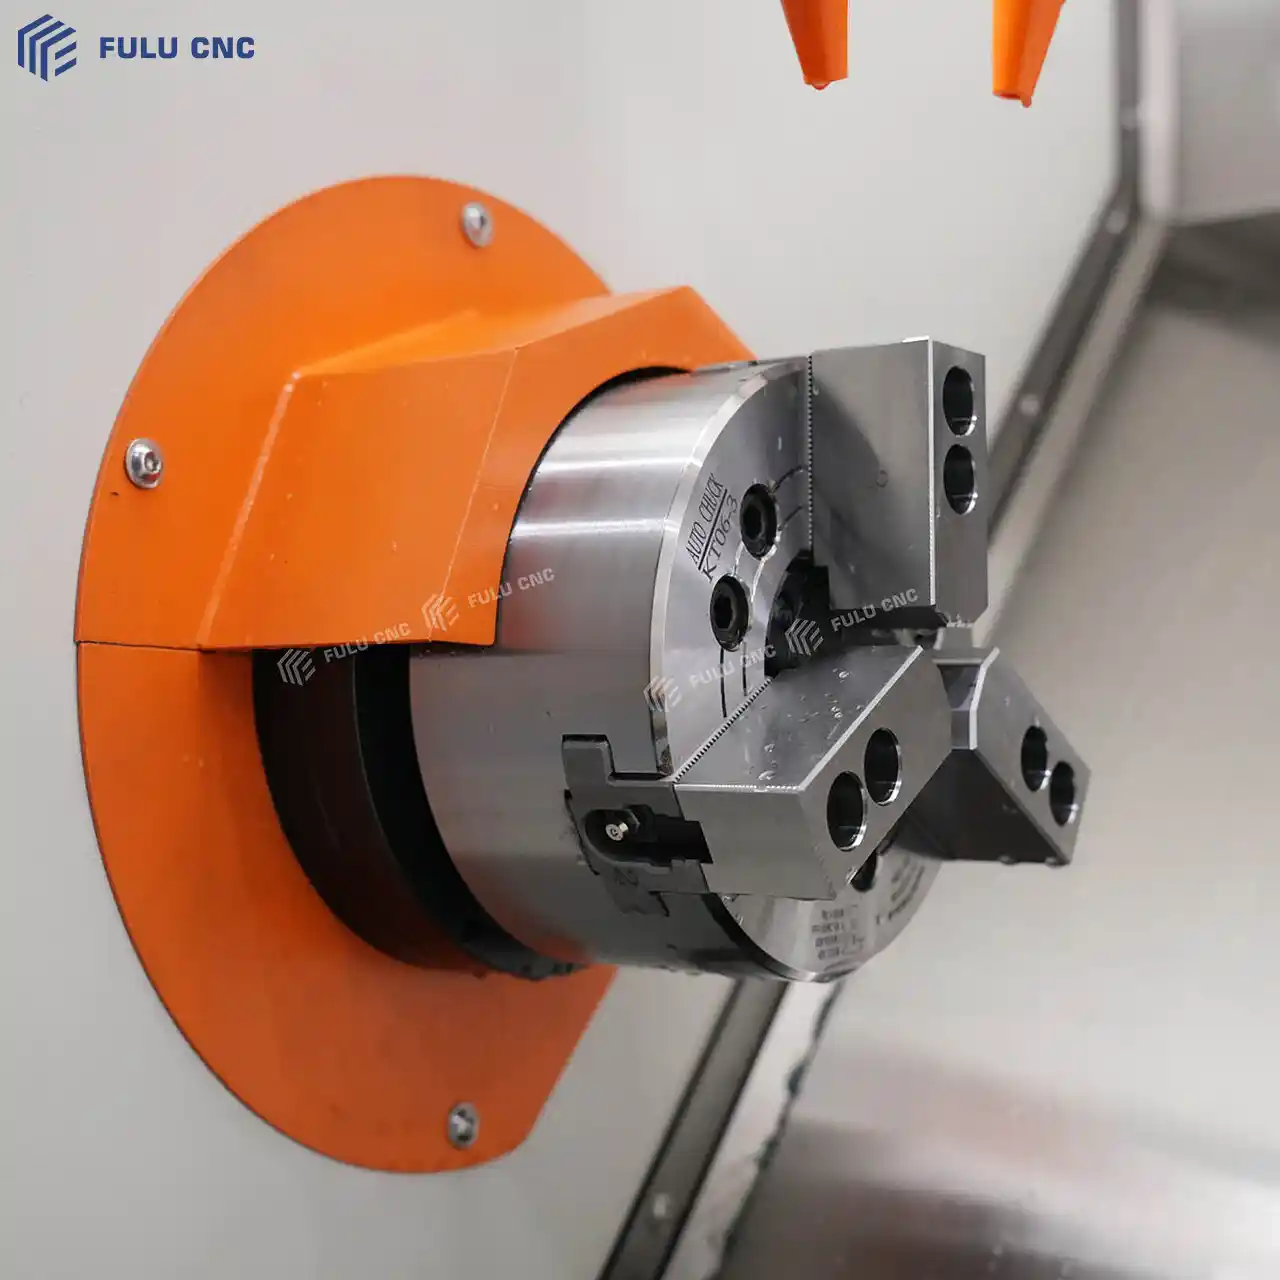
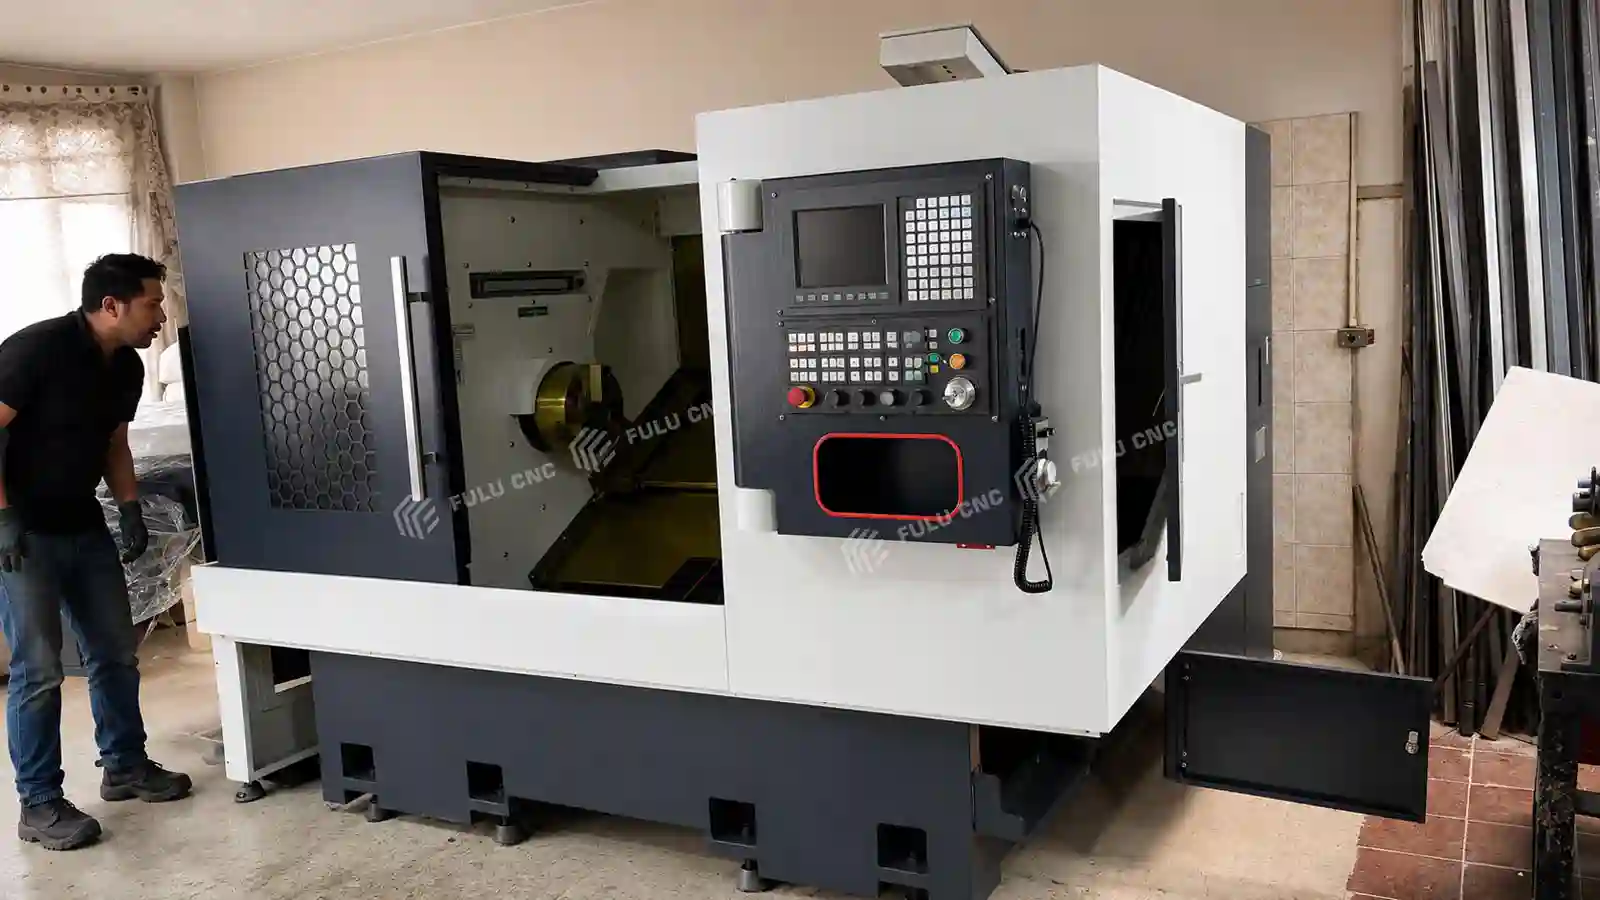
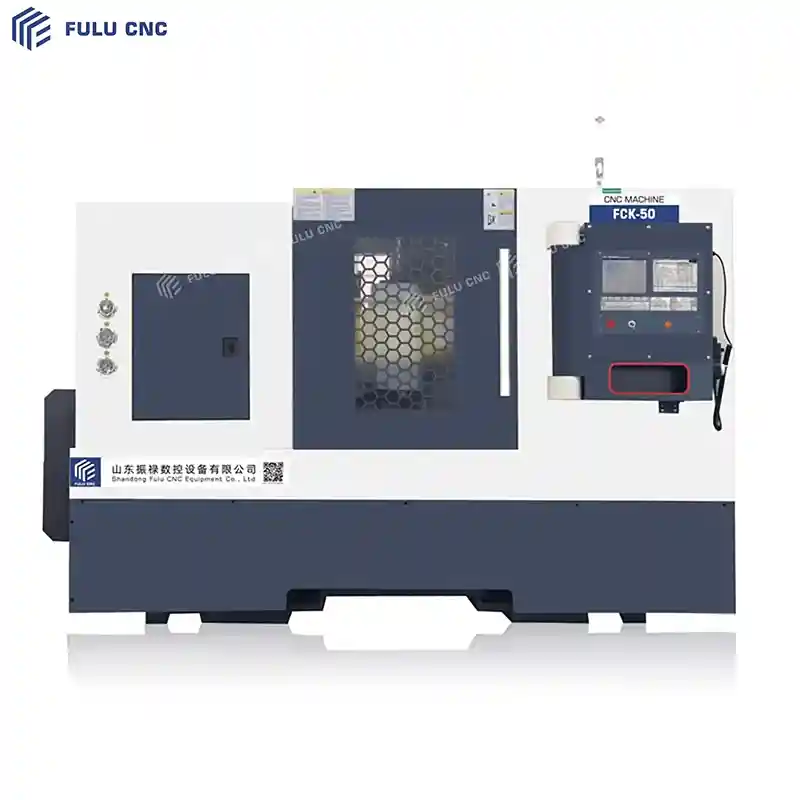
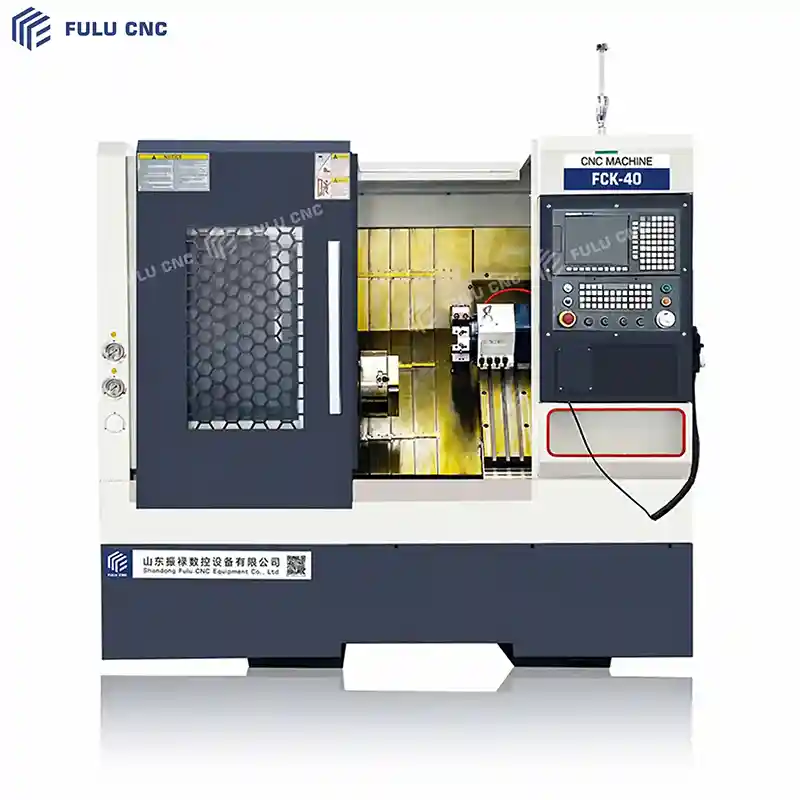
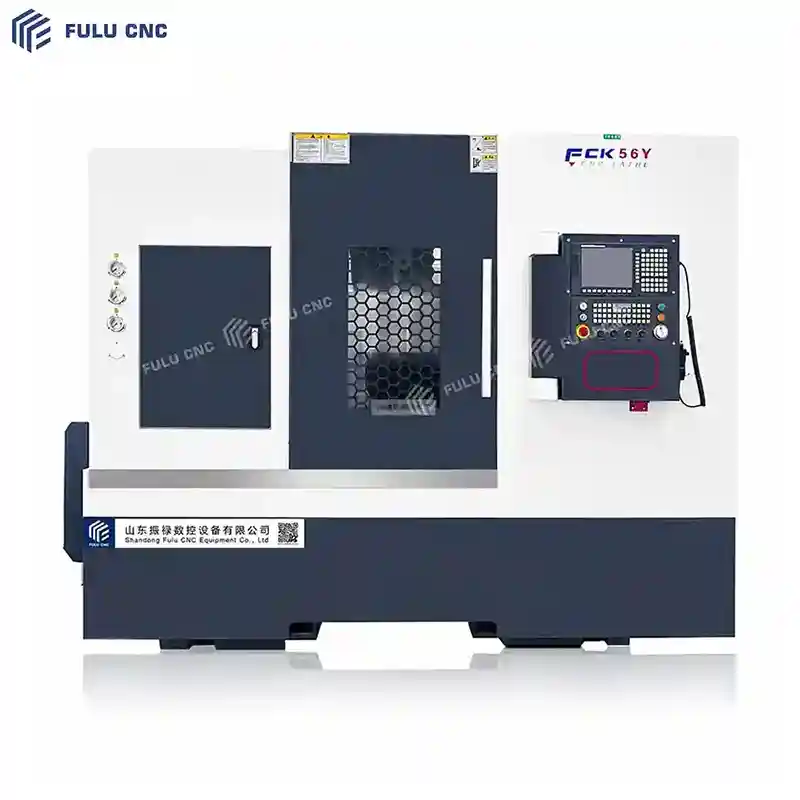
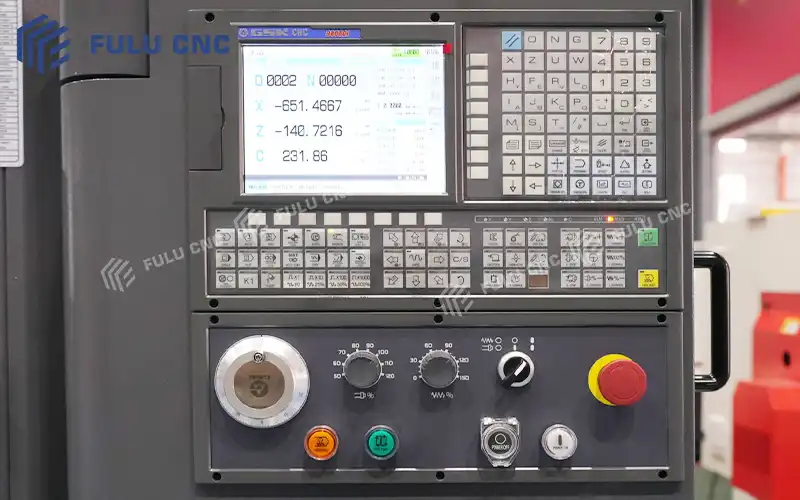
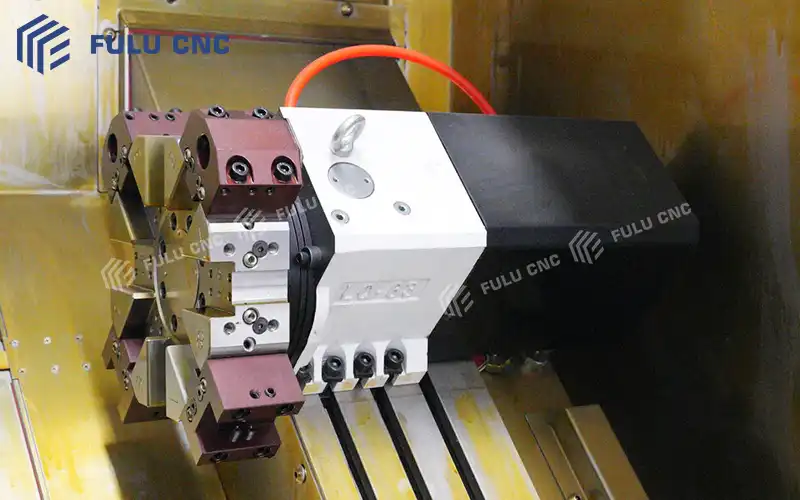
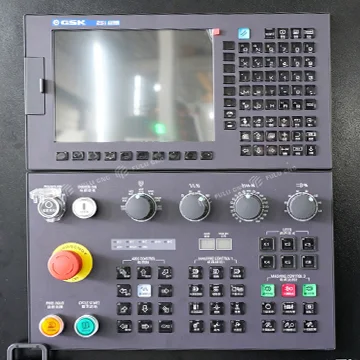
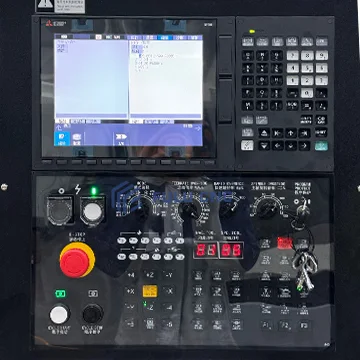
Équipé du système de tour CNC série 980 de Guangzhou CNC GSK, qui est la configuration principale pour les tours CNC économiques en Chine. Ce type de système prend en charge les cycles fixes d’usinage, les macros, le filetage et d'autres fonctions spécifiques aux tours. Le côté gauche est doté d’un écran couleur pour afficher les coordonnées, les programmes, la compensation d’outil, les alarmes et d’autres informations clés ; le côté droit comprend un clavier alphanumérique/fonction pour la saisie du G-code, le réglage des paramètres et le changement d’interface. Il dispose d’un bouton d’arrêt d’urgence (tête champignon rouge), d’un interrupteur d’alimentation, d’un bouton de démarrage/cycle pause d’alimentation, et des touches de contrôle pour le réglage de la vitesse d’avance, de la broche, etc., pour un contrôle direct des actions de la machine. C’est un mandrin hydraulique creux à trois mors, une configuration principale dans l’industrie. Les trois mors du mandrin bougent de manière synchrone, permettant un centrage et un serrage automatiques des pièces, adapté au serrage des barres et des pièces en disque. Force de serrage stable : La force de serrage hydraulique peut être ajustée via le système, s’adaptant à différents matériaux et tailles de pièces, évitant la déformation ou la chute. Haute précision de centrage : L'erreur de coaxialité lors du serrage répété est faible, garantissant les exigences de circularité et de coaxialité des pièces. Prend en charge le passage creux : Peut être associé à un chargeur pour un aliment automatique complet des barres, adapté au traitement par lots des pièces. Caractérisée par un indexage rapide et précis des outils, un serrage hydraulique, une grande rigidité et un fonctionnement stable. Elle supporte jusqu’à huit outils et convient à un usinage efficace et de haute précision.
Détails du produit
Système CNC de Guangzhou (GSK)
La manivelle externe (générateur d'impulsions manuel) à droite permet un réglage fin manuel, facilitant la mise en place de l’outil et le débogage du programme. La fenêtre avec un encadrement rouge en dessous est destinée à l’observation du programme/dessin de l’outil ou à la zone de réservation de l’interface USB, rendant la gestion des données d’importation et d’exportation pratique.
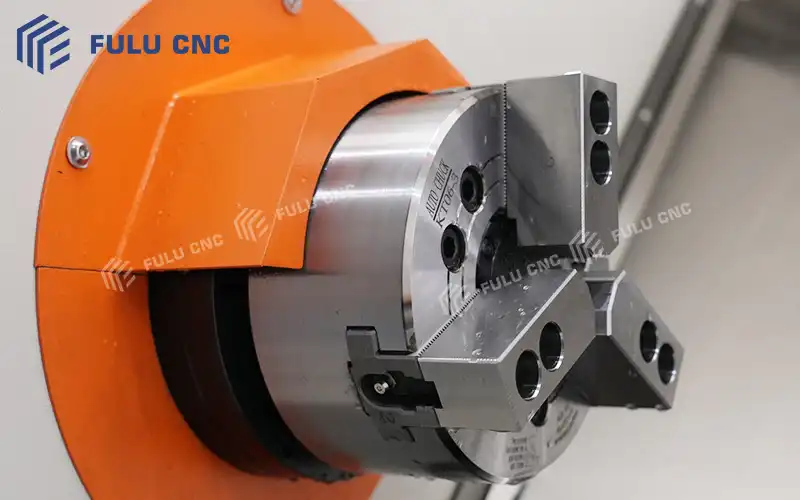 Mandrin hydrauque à trois mors
Tourelle hydraulique servo 8 stations
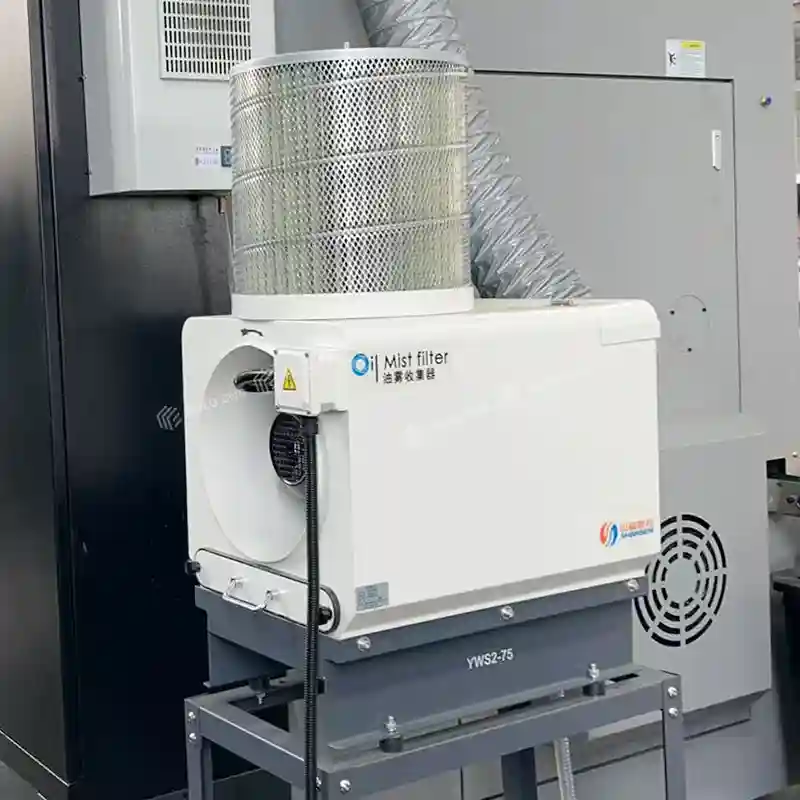
Réduit le brouillard d'huile et maintient l'espace de travail propre.
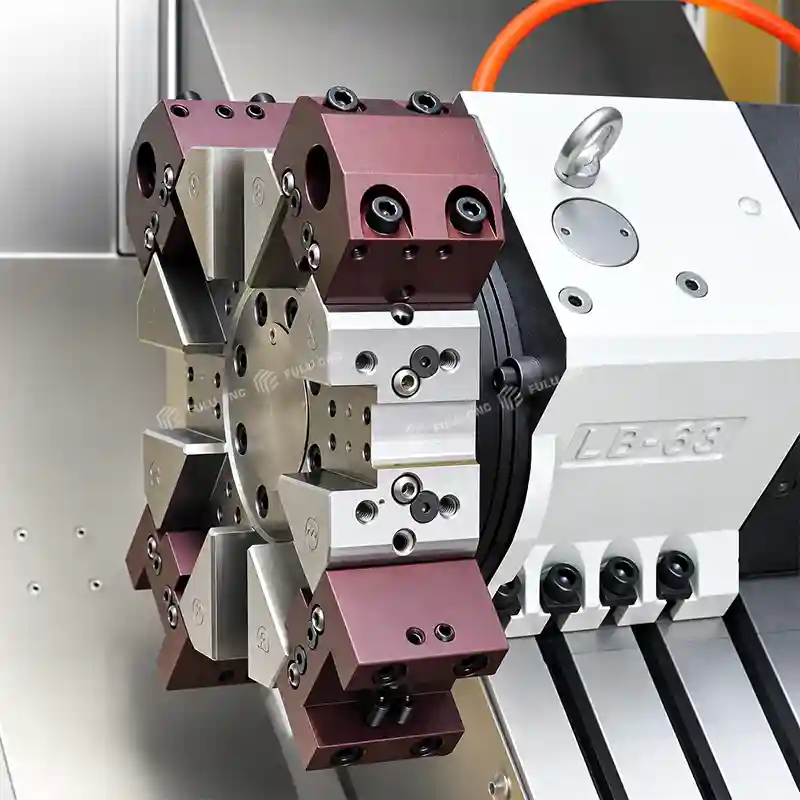
Indexation rapide, serrage rigide, et haute précision de positionnement.
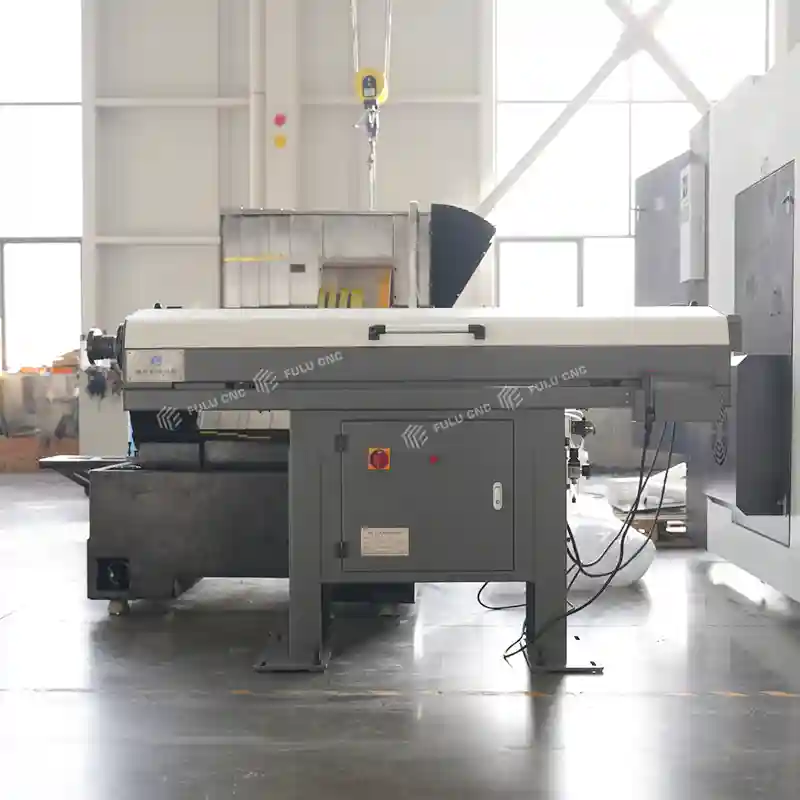
Fournit une alimentation automatique des barres pour une production continue.

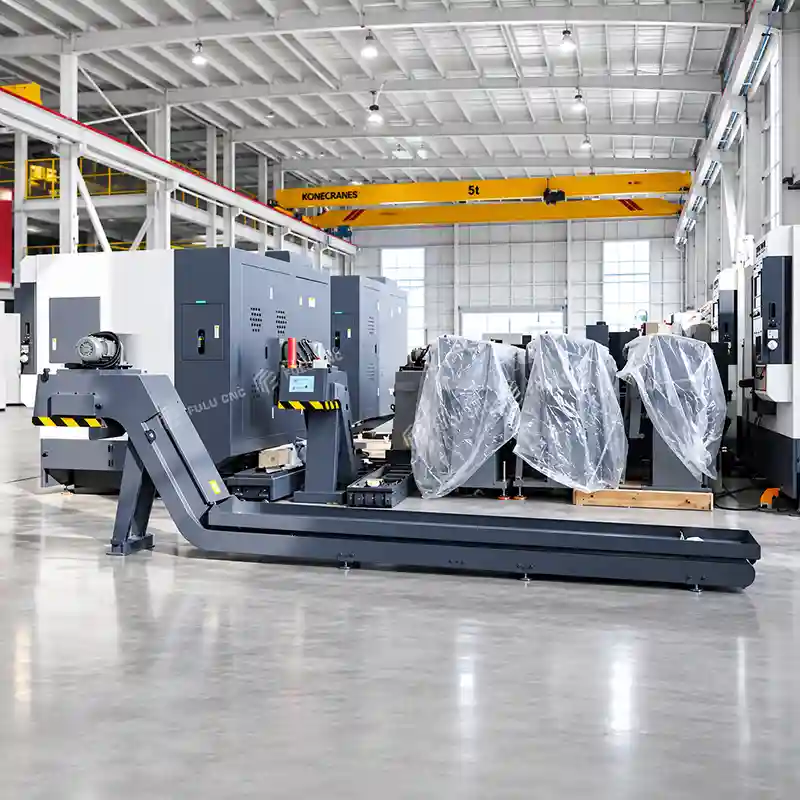
Systèmes CNC Système de Contrôle

À propos de nous
Ne peut être vide Ne peut être vide Téléphone : +8613361065708
Contactez-nous
Obtenez un devis immédiatement
Remplissez vos besoins de traitement, nos ingénieurs professionnels vous fourniront un devis détaillé et des solutions personnalisées dans les 24 heures, vous aidant à trouver rapidement l'équipement de machine-outil CNC le plus adapté.
*
*
 Obtenez un devis immédiatement
Faites-nous part de vos besoins de traitement, nous vous fournirons des solutions professionnelles et les prix les plus compétitifs.
Adresse
Bâtiment 1004, 2ème étage, Phoenix Plaza, District de Licheng, Jinan, Province du Shandong
Coordonnées
Email : lris@fulucnc.com
Whatsapp : +8613361065708
Ne peut être vide
Le format de courrier électronique n’est pas correct
Ne peut être vide