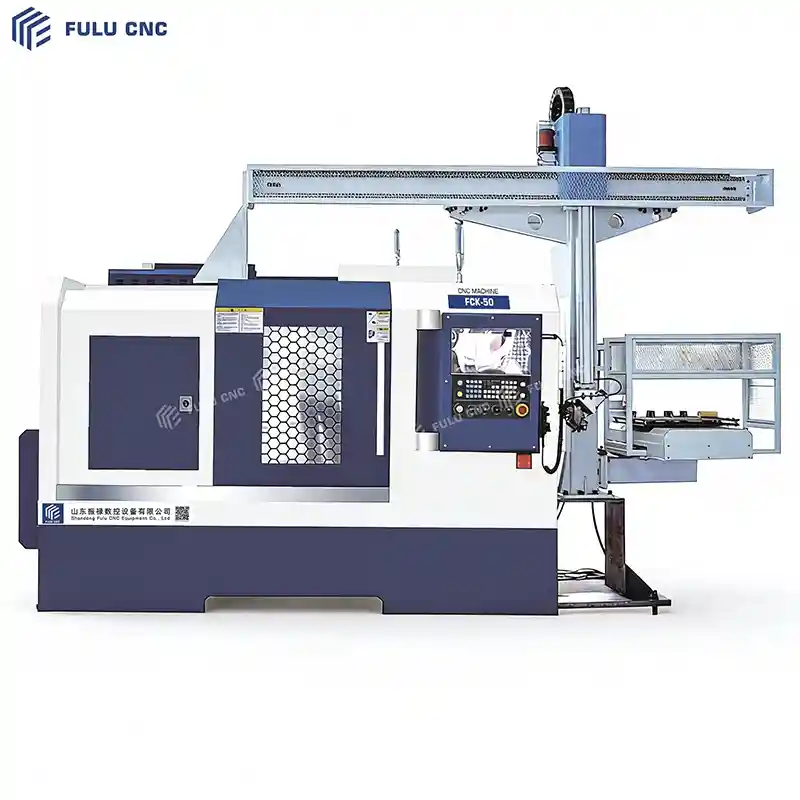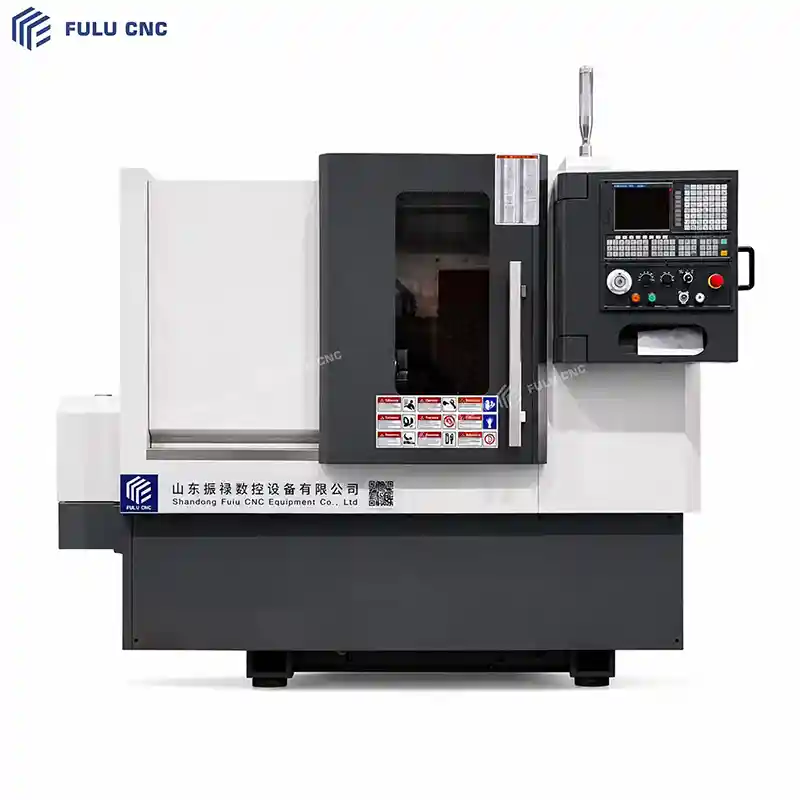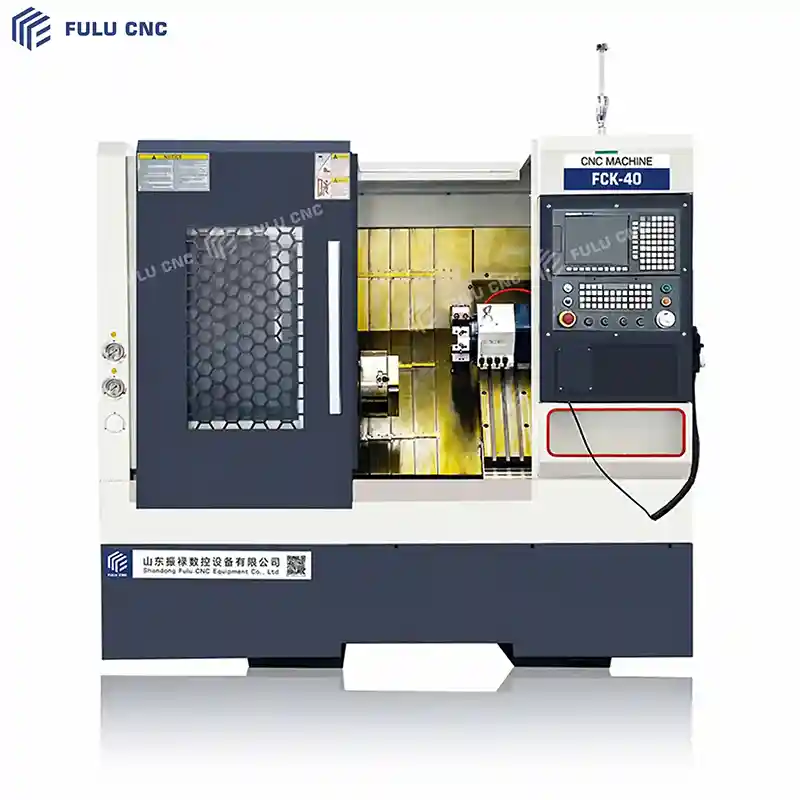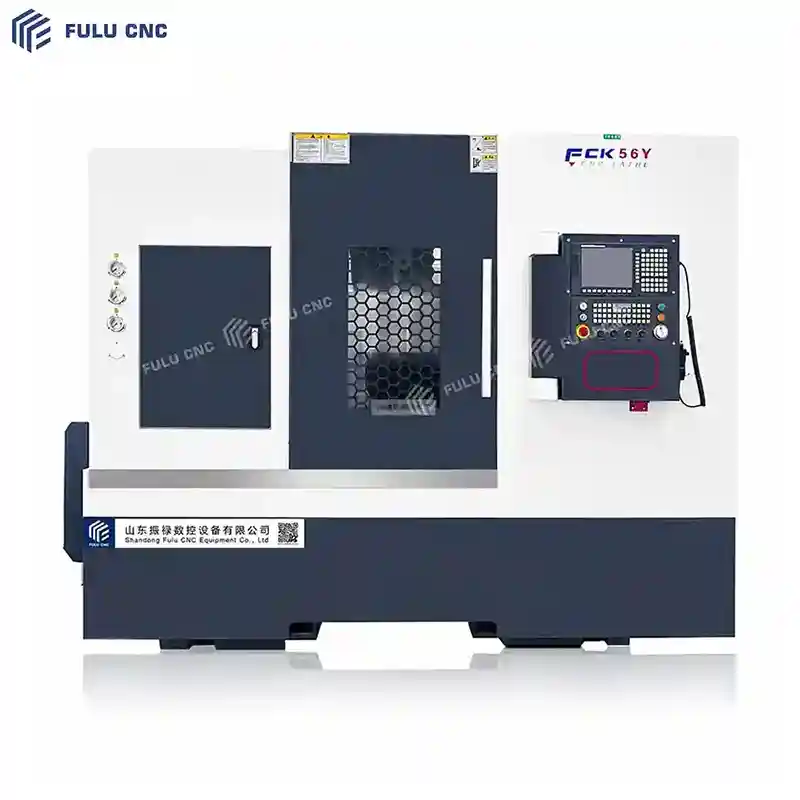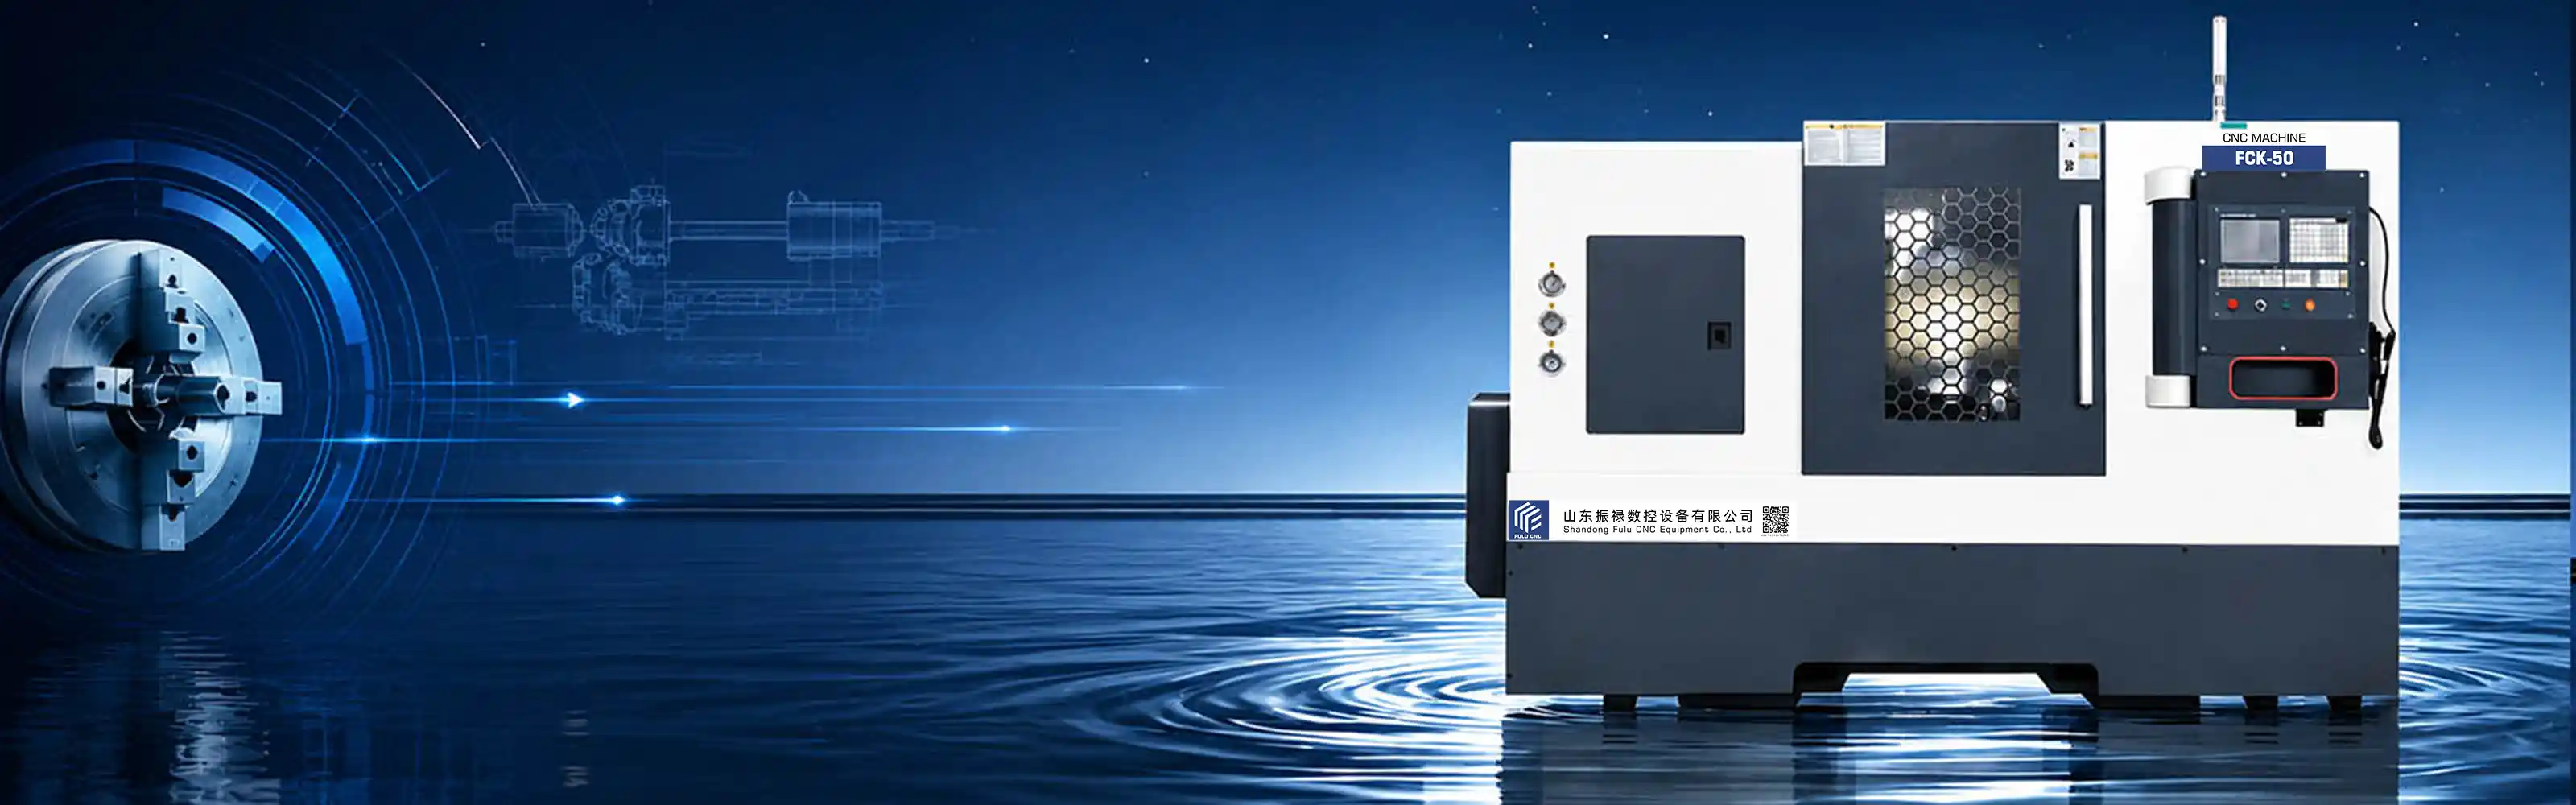
| Projeto | Unidade | Especificação |
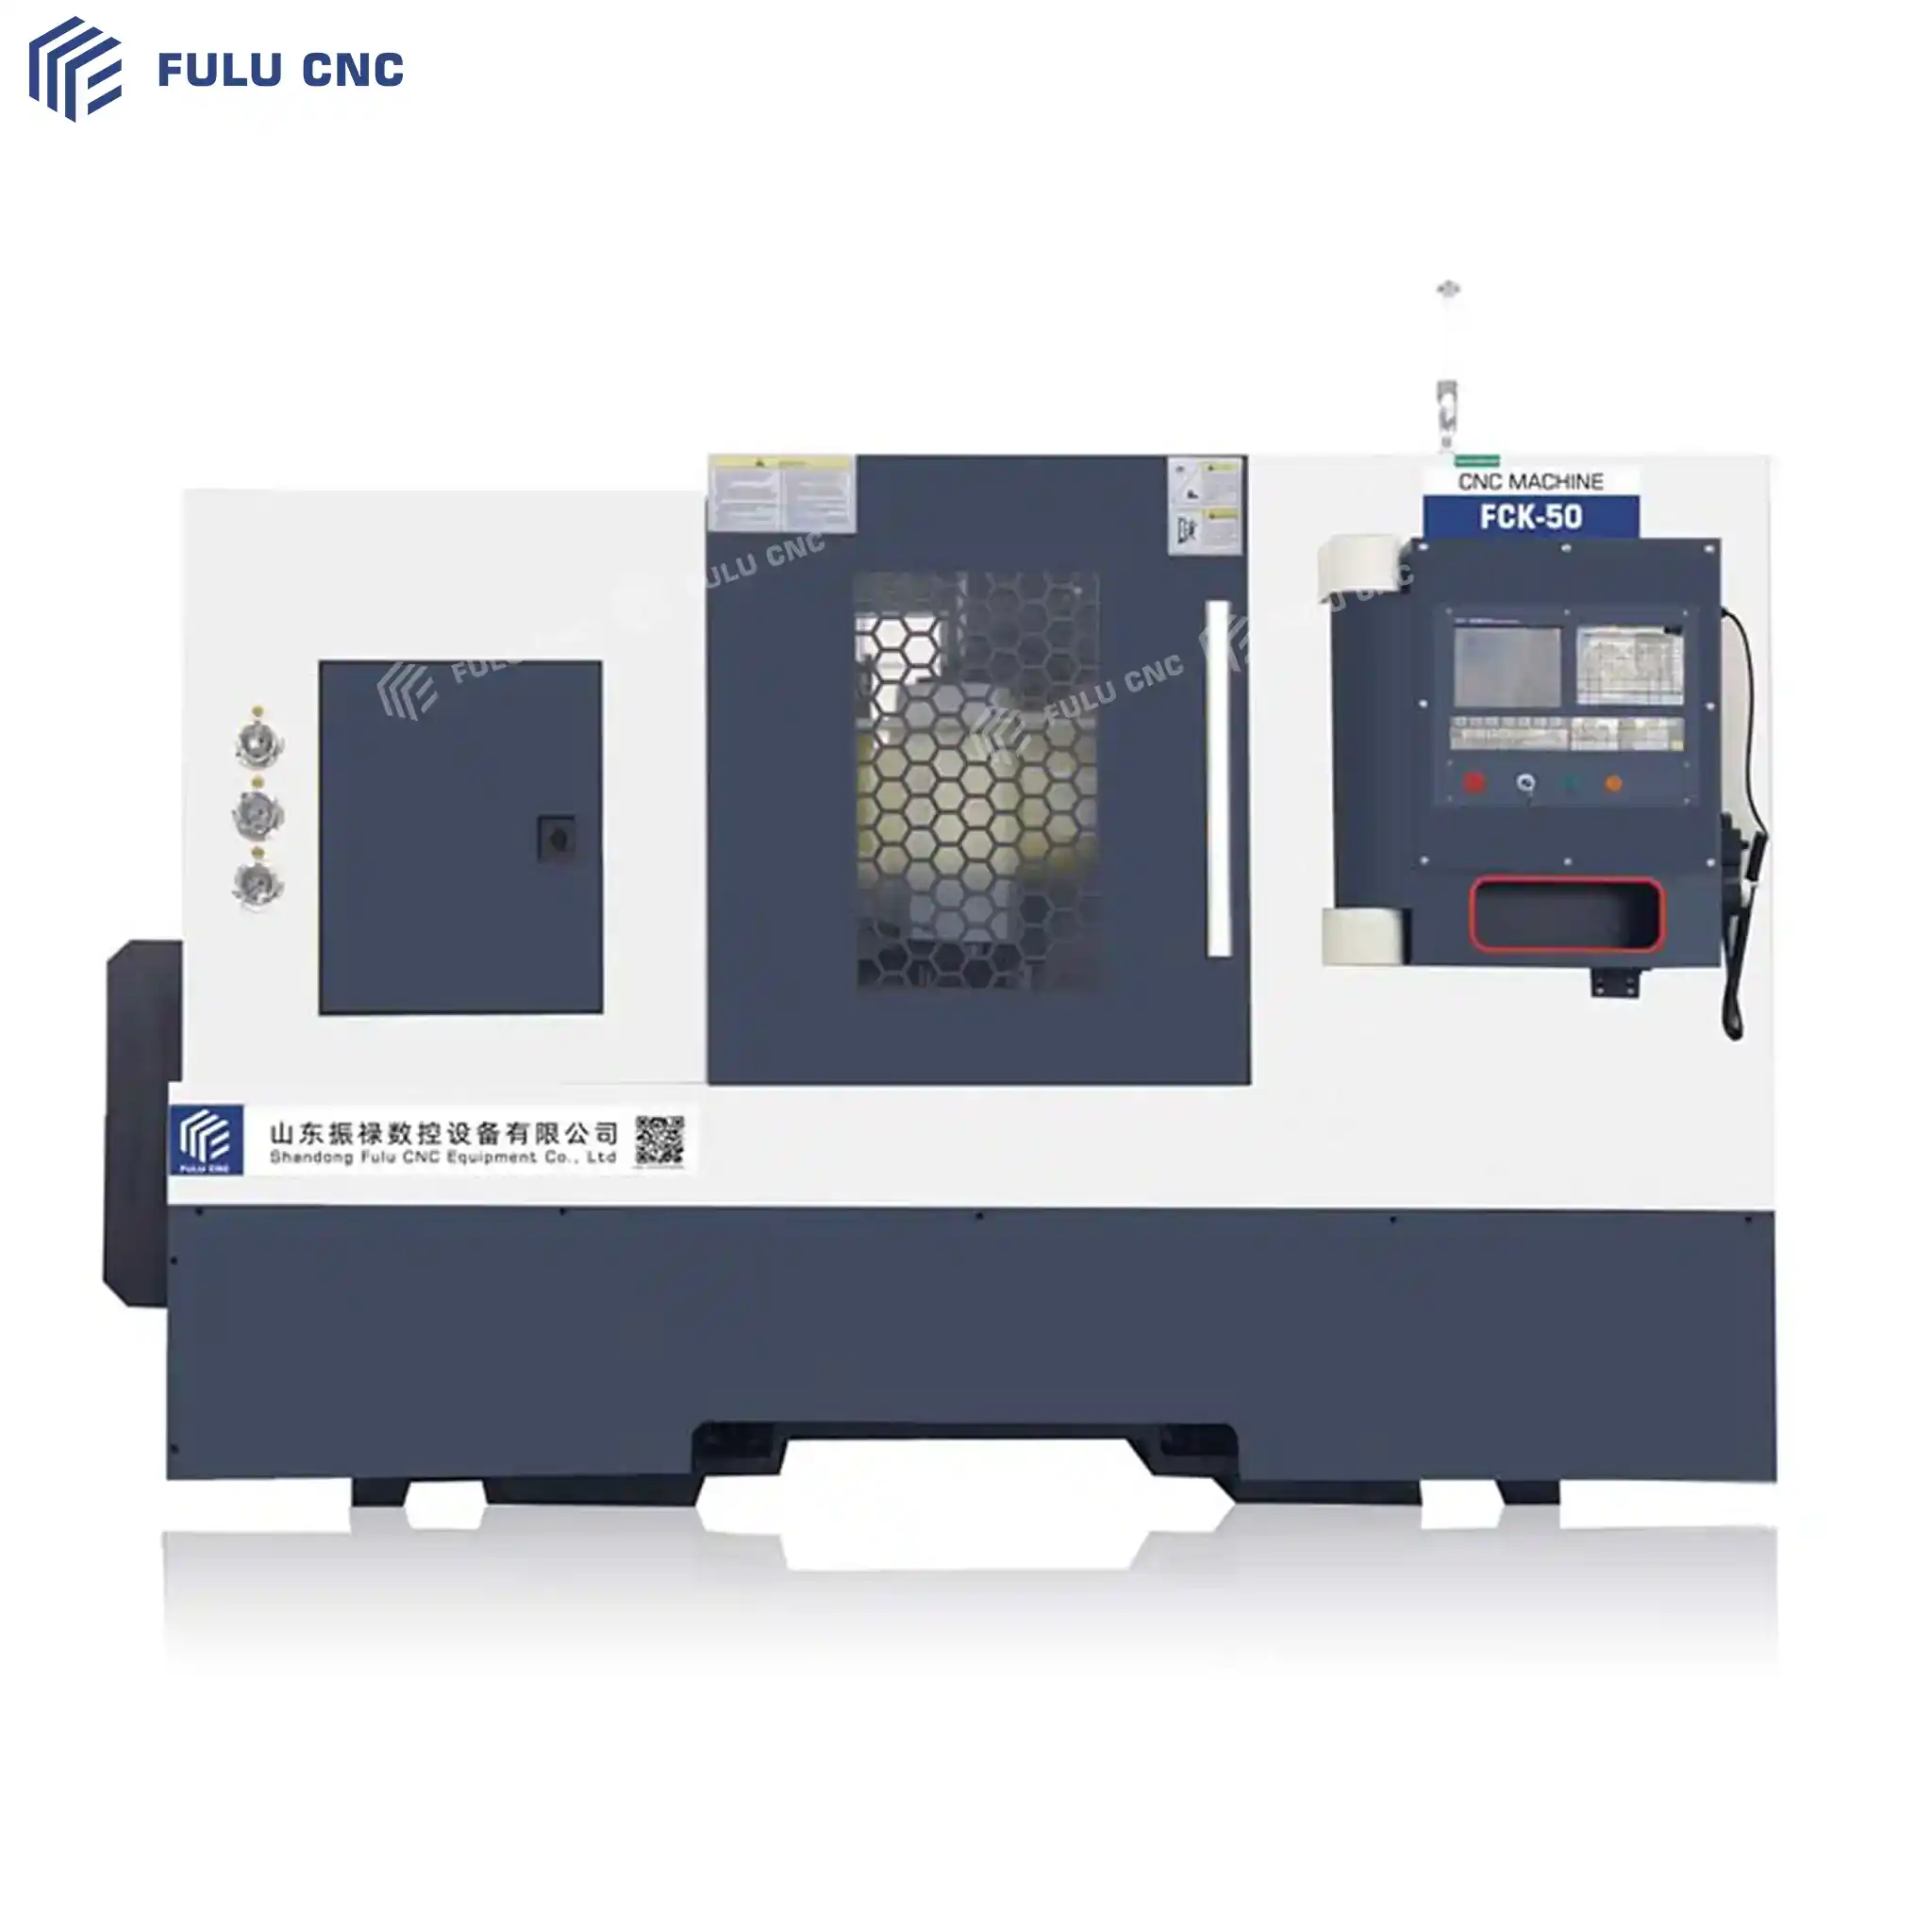
| Diâmetro máximo de giro sobre a cama | mm | Φ550 |
| Diâmetro máximo de corte | mm | Φ440 |
| Diâmetro de usinagem sob a torre de ferramentas | mm | Φ300 |
| Comprimento máximo de corte | mm | 500 |
| Curso do eixo X | mm | 260 |
| Curso do eixo Z | mm | 600 (comprimento de usinagem efetivo 500) |
| Velocidade de movimento do eixo X | mm/min | 20000 |
| Velocidade de movimento do eixo Z | mm/min | 20000 |
| Projeto | Unidade | Especificação |
| Diâmetro máximo de rotação na cama | mm | Φ550 |
| Diâmetro máximo de corte | mm | Φ440 |
| Diâmetro de processamento abaixo da torre de ferramentas | mm | Φ300 |
| Comprimento máximo de corte | mm | 500 |
| Curso do eixo X | mm | 260 |
| Curso do eixo Z | mm | 600 (comprimento de processamento efetivo 500) |
| Velocidade de movimento do eixo X | mm/min | 20000 |
| Velocidade de movimento do eixo Z | mm/min | 20000 |
| Roda manual | mm | 0.001/0.01/0.1 |
| Velocidade de avanço do eixo X e Z | mm/min | 0~5000 |
| Velocidade de avanço manual do eixo X e Z | mm/min | 0~1260 |
| Precisão de repetição de posicionamento do eixo X | mm | 0.005 |
| Precisão de posicionamento do eixo X | mm | 0.006 |
| Precisão de repetição de posicionamento do eixo Z | mm | 0.006 |
| Precisão de posicionamento do eixo Z | mm | 0.008 |
| Velocidade de rotação do eixo principal | rpm | 35-3000 |
| Torque máximo do eixo principal | N.m | 48 |
| Extremidade do eixo principal | - | A2-6 |
| Diâmetro do furo passante do eixo principal | mm | Φ66 |
| Diâmetro do furo passante do mandril de pressão oca | mm | Φ55 |
| Mandril | - | 10” (opcional 12”) |
| Número de suportes de ferramentas | - | 12 estações |
| Dimensões de montagem da ferramenta | mm | 25×25 |
| Diâmetro de montagem do suporte de broca | mm | Φ32 |
| Curso do tailstock | mm | 500 |
| Conicidade do ponto | - | MT-5# |
| Potência do motor principal | kw | 7.5 |
| Torque do motor principal | N.m | 48 |
| Potência do motor de avanço do eixo X | kw | 2.2 |
| Potência do motor de avanço do eixo Z | kw | 1.5 |
| Comprimento * Largura * Altura | mm | 2830*2030*1900 |
| Peso mecânico aproximado | kg | 3600 |
| Número | Nome | Fabricante | Opcional |
| 1 | GSK980TB3i | GSK | FANUC |
| 2 | Motor principal servo e motor servo do eixo X/Z | GSK | FANUC |
| 3 | Mandril hidráulico e cilindro | Zhejiang Dingchang | Jiangsu |
| 4 | Unidade de eixo | CSC | NSK |
| 5 | Rolamento de transmissão do eixo X/Z | NSK | NSK |
| 6 | Parafuso de esferas | Taiwan | |
| 7 | Guia linear de rolos | Taiwan | |
| 8 | Cabeça de corte hidráulica servo de 12 estações | Lianji de Taiwan | |
| 9 | Principais componentes elétricos | Delixi | |
| 10 | Acoplador | Nacional | Japão |
| 11 | Encoder do eixo principal | Nacional | |
| 12 | Bomba hidráulica e motor | Nacional | |
| 13 | Peças de lubrificação | Nacional | Japão |
| Nome do conjunto |
| Mandril hidráulico de 12/15 polegadas |
| Descarregador de cavacos em cadeia |
| Receptor de material |
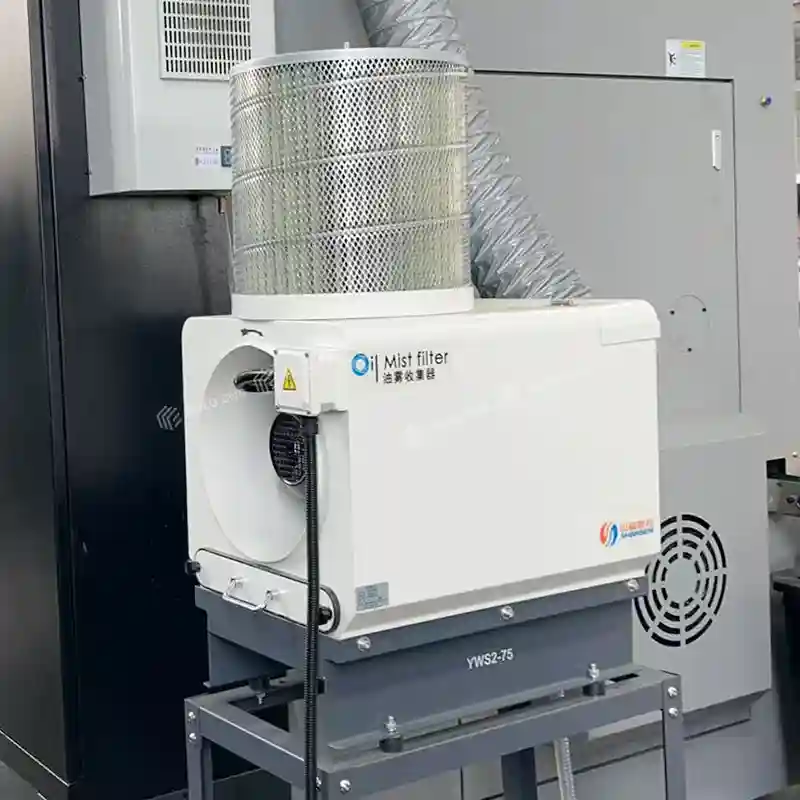
| Coletor de névoa de óleo |
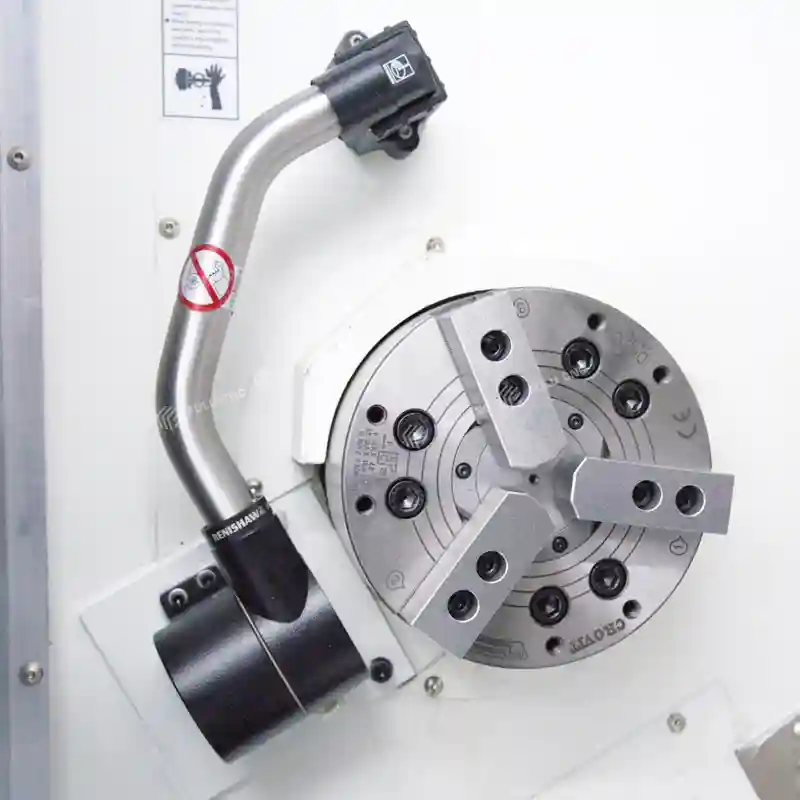
| Braço de medição Renishaw |
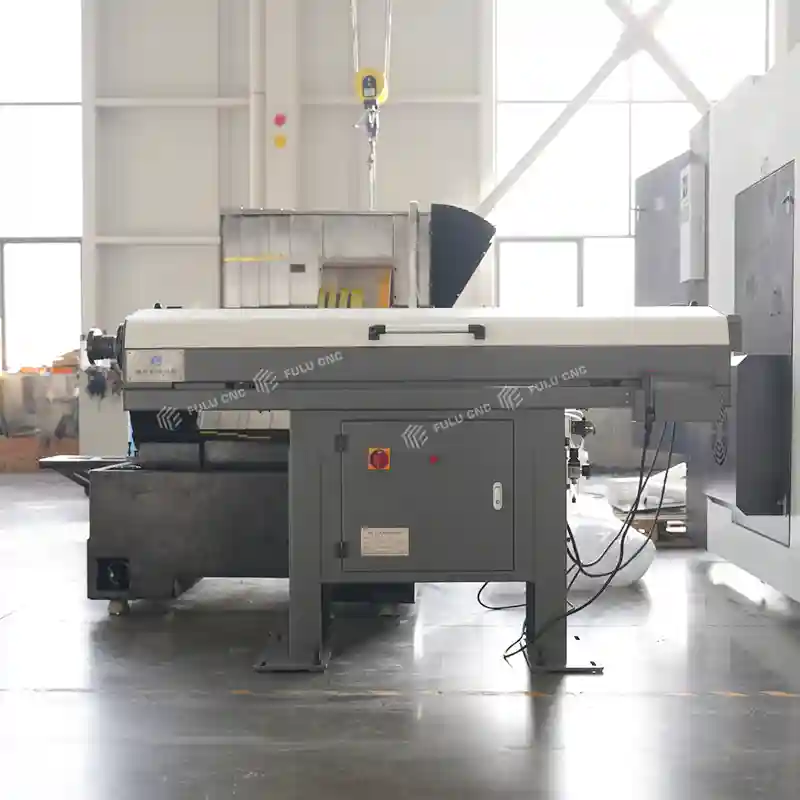
| Alimentador servo |
| Sistema de controle GSK/Fanuc/Simens |
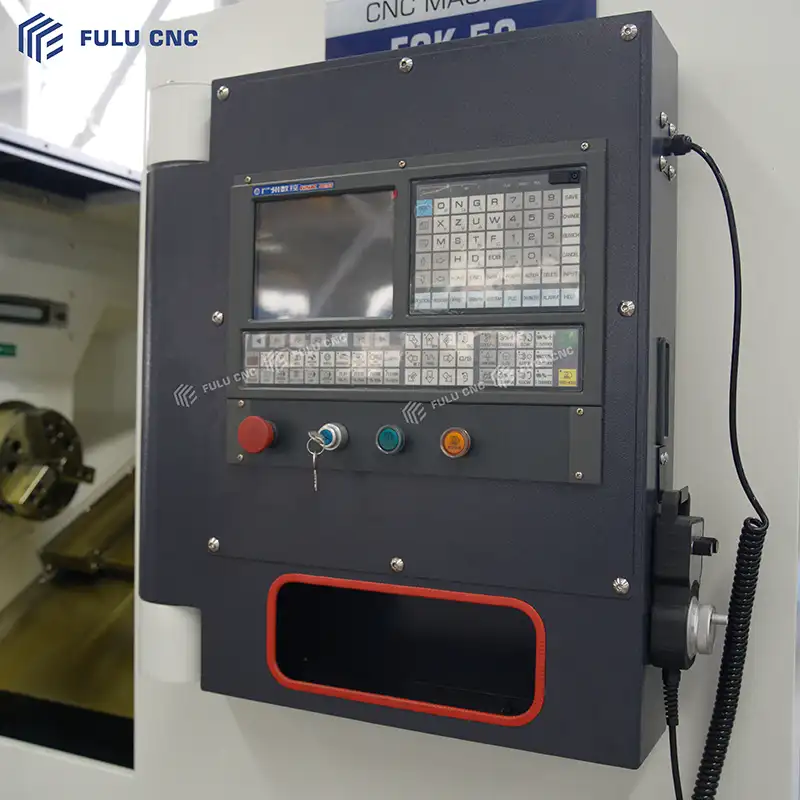
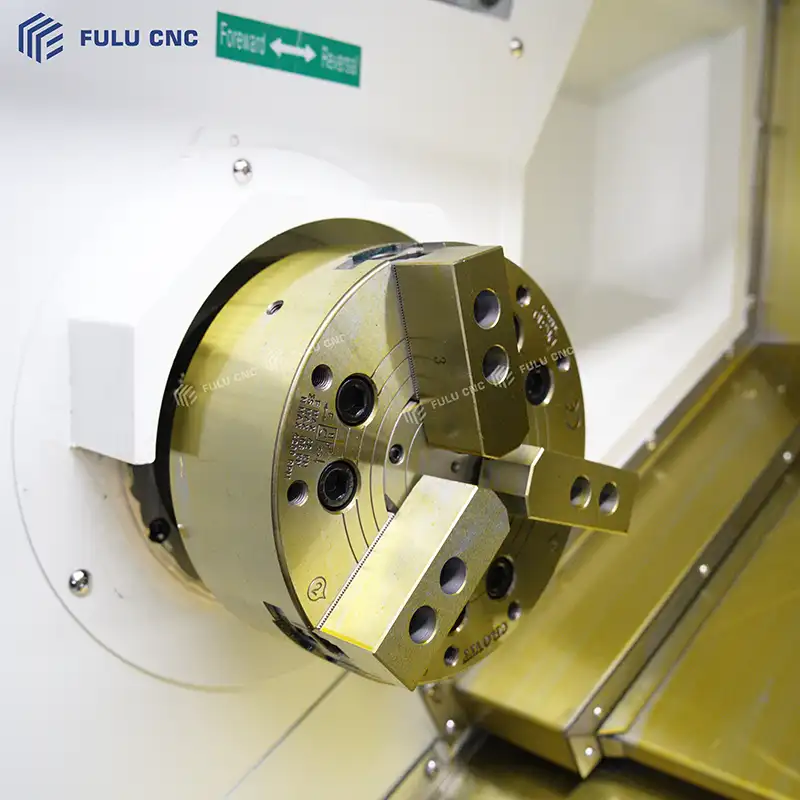
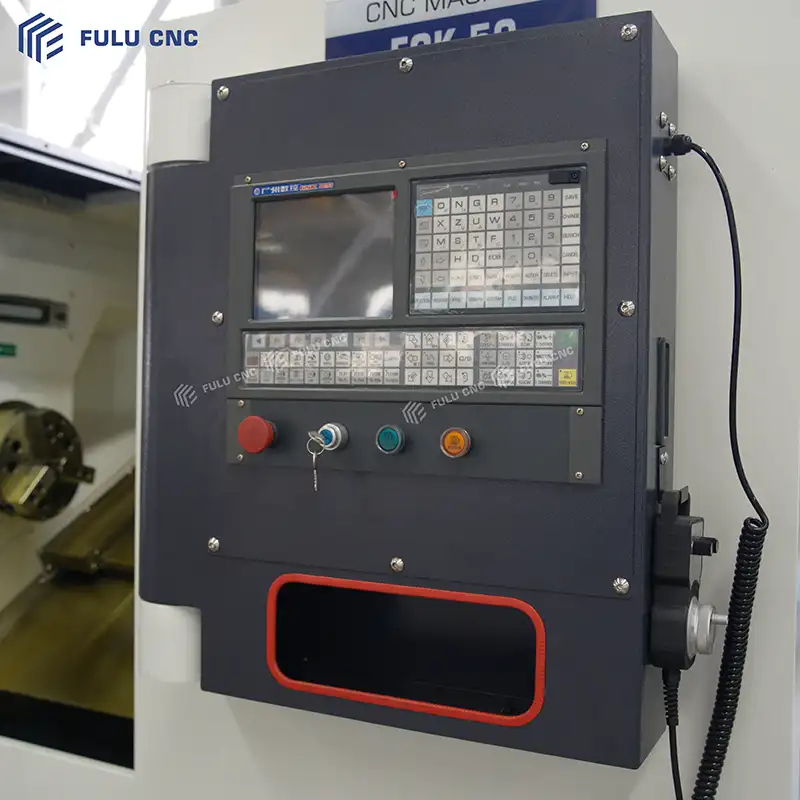
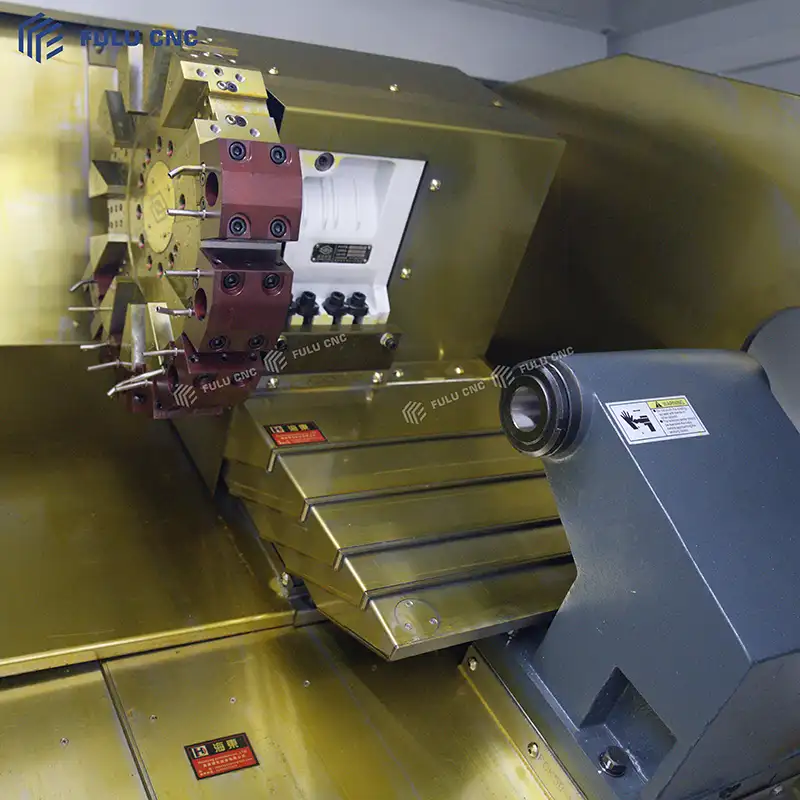
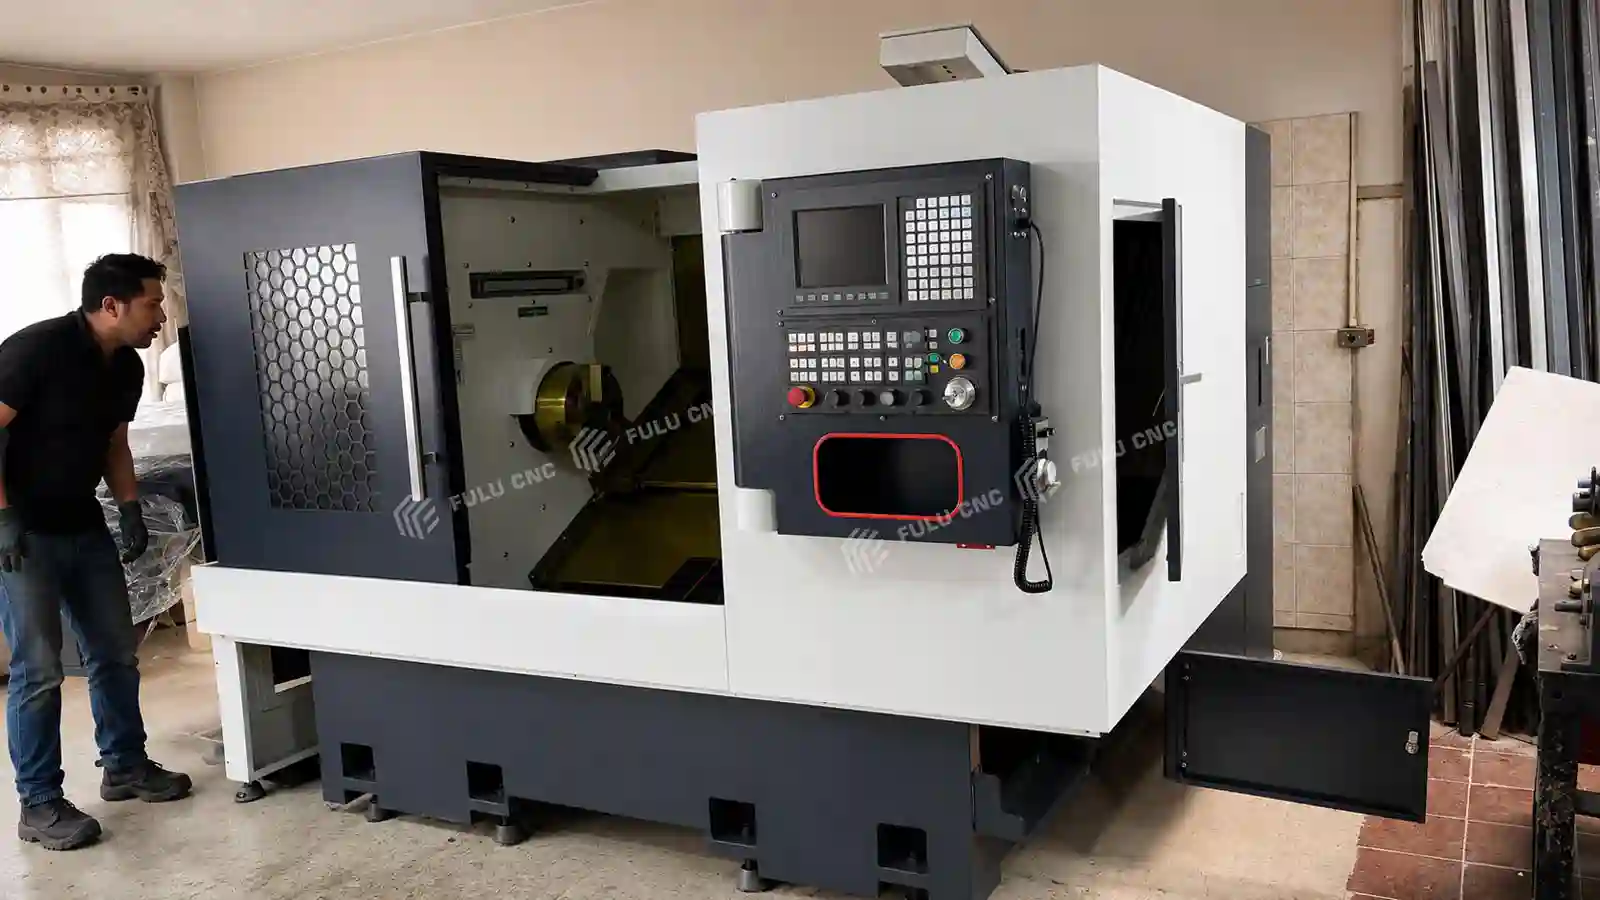
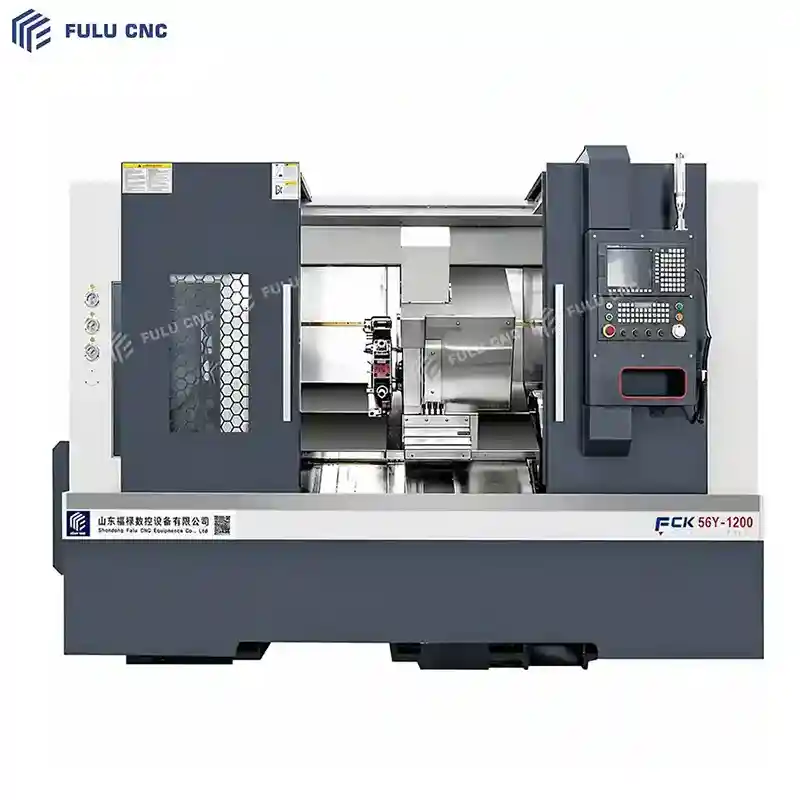
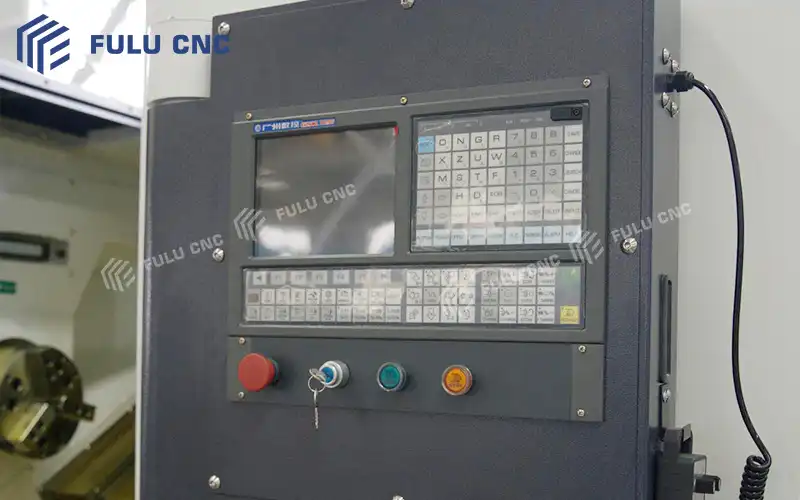
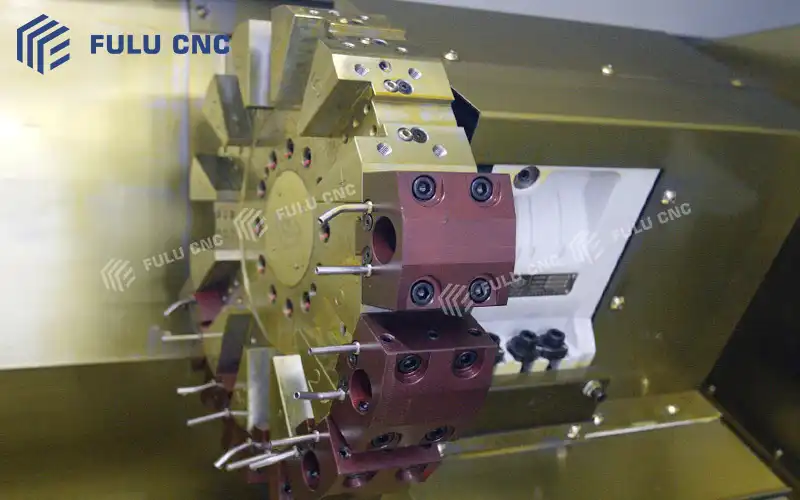
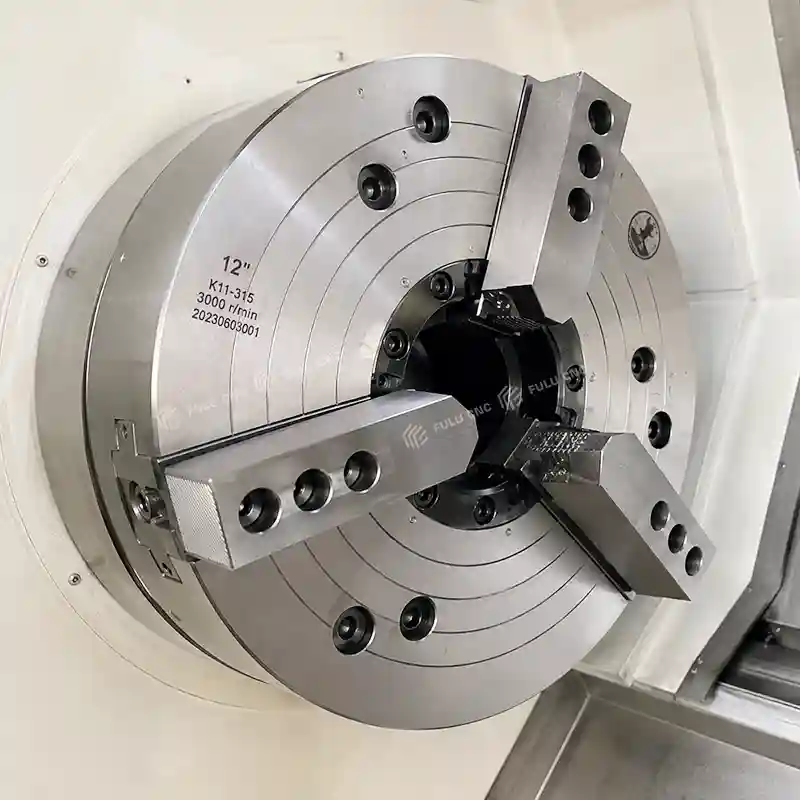
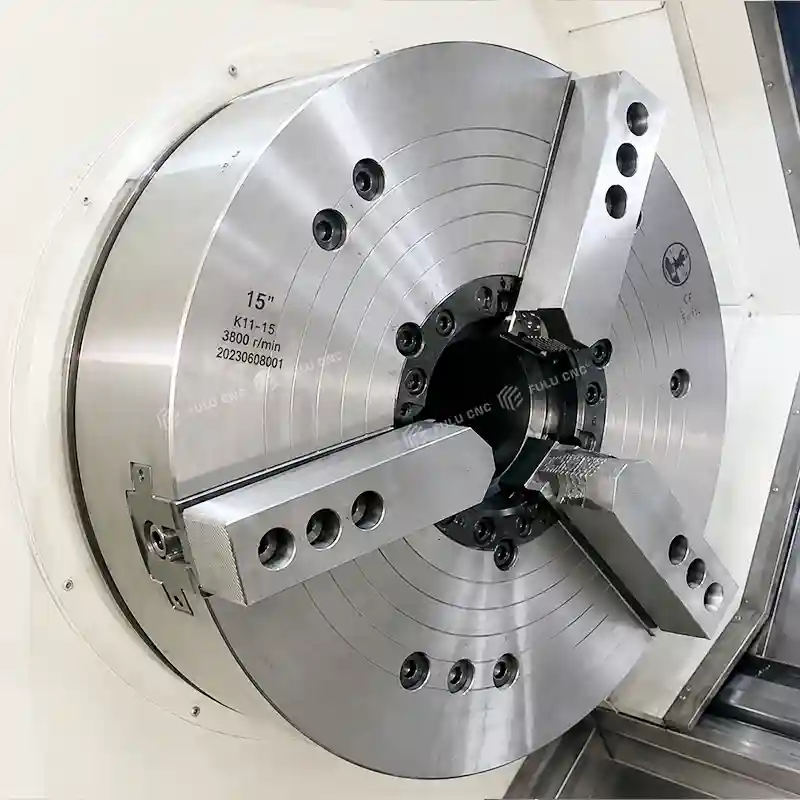
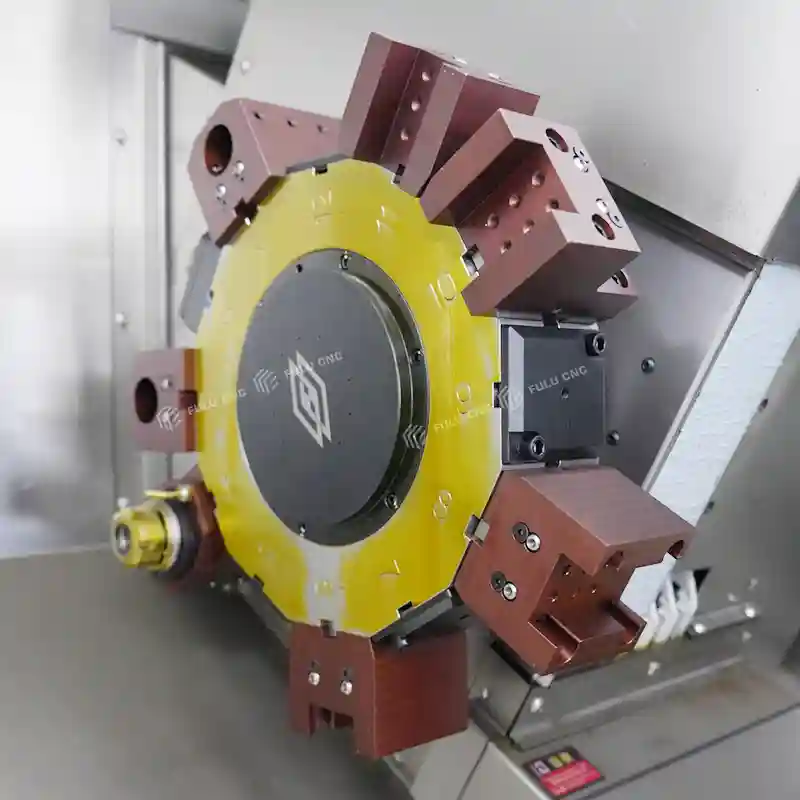
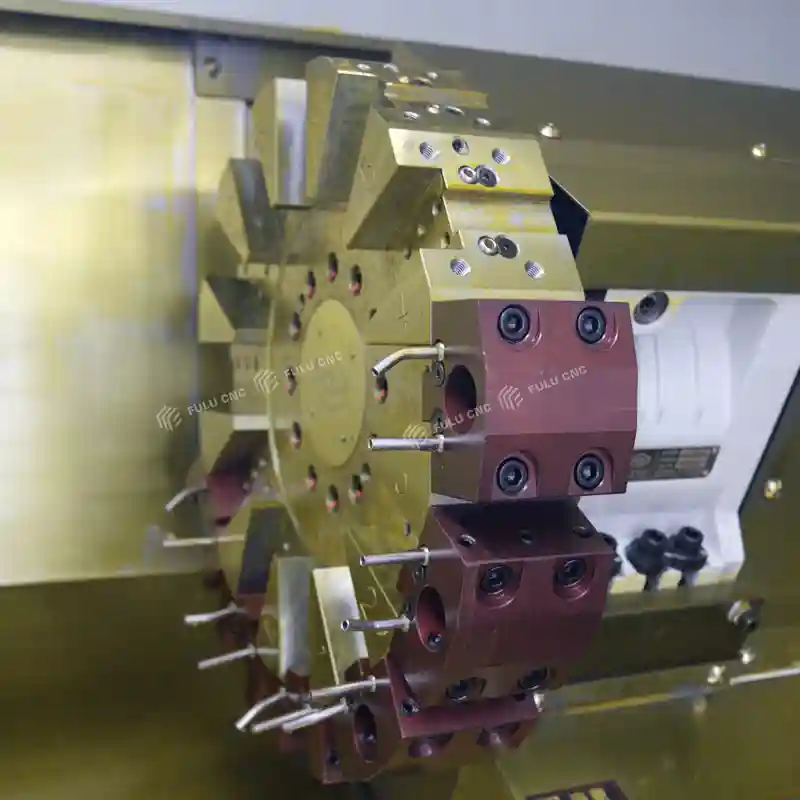
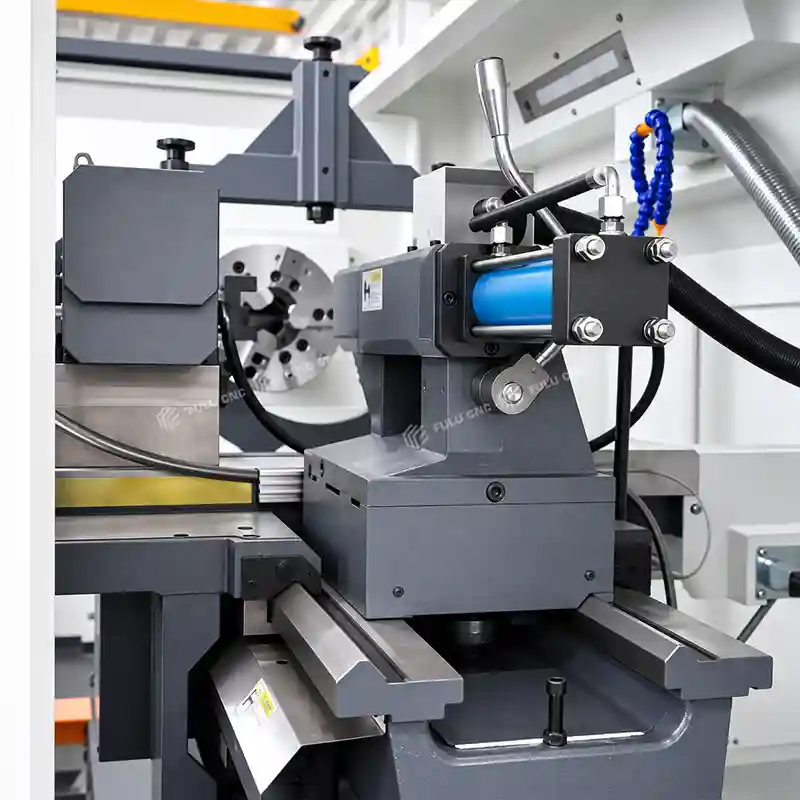
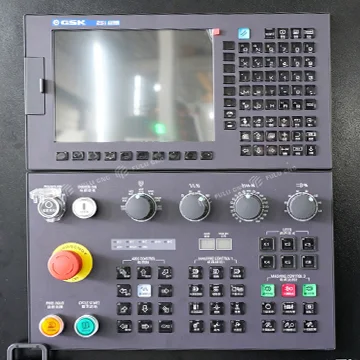
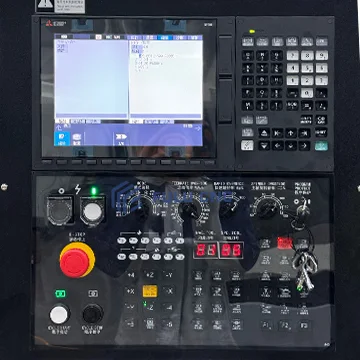
Equipado com o sistema de torno da série GSK 980 de Controle Numérico de Guangzhou, que é a configuração principal para tornos CNC econômicos na China. Este tipo de sistema suporta torneamento de ciclo fixo, macroprogramas, roscamento e outras funções específicas de torno. O lado esquerdo possui uma tela colorida para exibir coordenadas, programas, compensação de ferramenta, alarmes e outras informações-chave; o lado direito tem um teclado alfanumérico/funcional para entrada de código G, configuração de parâmetros e troca de interfaces. Inclui um botão de parada de emergência (cabeça cogumelo vermelha), chave liga/desliga, botão de início de ciclo/pausa de avanço, assim como teclas de controle para ajuste da taxa de avanço e da velocidade do spindle para controle direto das ações da máquina. Este é um mandril hidráulico oco de três garras, que é a configuração predominante na indústria. As três garras do mandril movem-se sincronicamente, permitindo centralização e fixação automáticas das peças, adequado para fixação de barras e partes em disco. Força de fixação estável: a força de aperto hidráulica pode ser ajustada pelo sistema para se adaptar a diferentes materiais e tamanhos de peças, evitando deformação ou queda. Alta precisão de centralização: o erro de coaxialidade do reaperto é pequeno, garantindo os requisitos de circularidade e coaxialidade da peça. Suporta canais ocos: pode ser combinado com um alimentador para alimentação totalmente automática de barras, adequado para processamento em lote de peças. Torreta hidráulica servo de alta rigidez com indexação rápida e precisa das ferramentas, garantindo corte estável, alta precisão de posicionamento e torneamento CNC eficiente.
Informação Detalhada do Produto
Sistema de Controle Numérico de Guangzhou (GSK)
O volante externo (gerador de pulso manual) no lado direito permite ajustes finos manuais, facilitando o ajuste da ferramenta e a depuração do programa. A janela com borda vermelha abaixo é reservada para observação do desenho do programa/ferramenta ou interface USB, tornando a importação e exportação de dados conveniente.
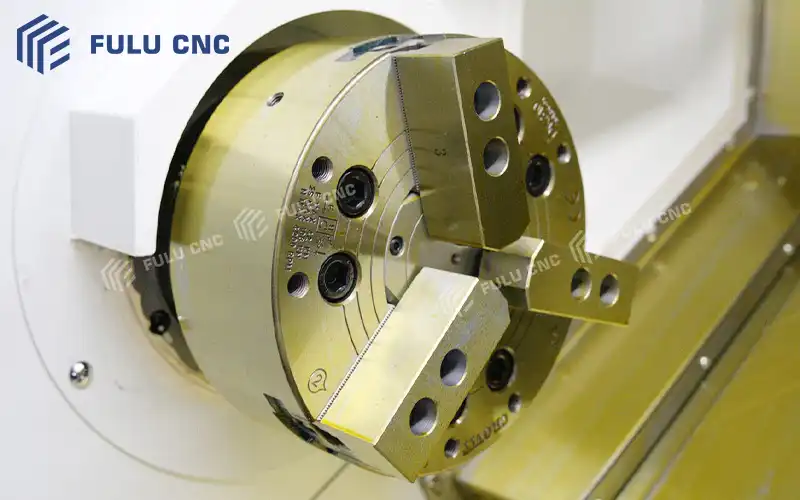 Mandril Hidráulico de Três Garras
Torreta Hidráulica Servo de 12 Estações

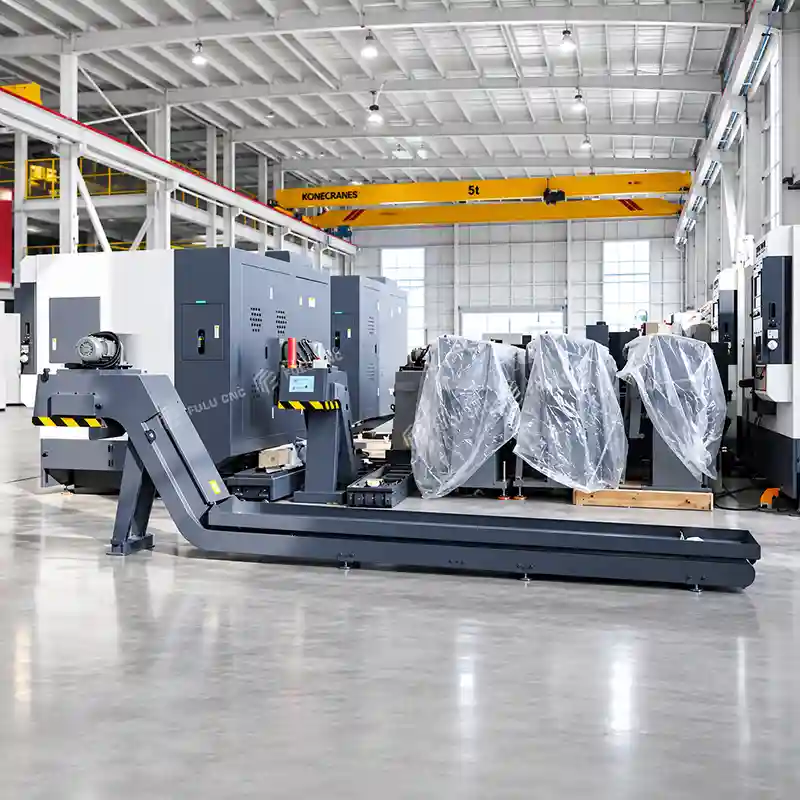
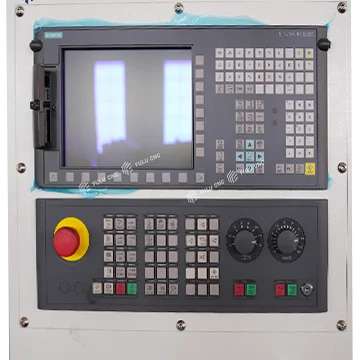
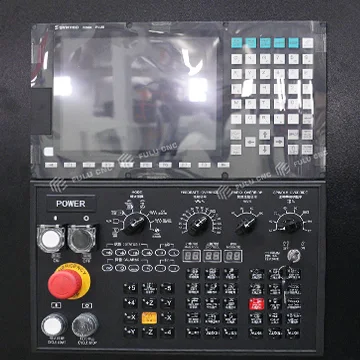
Sistemas CNC Sistema de Controle
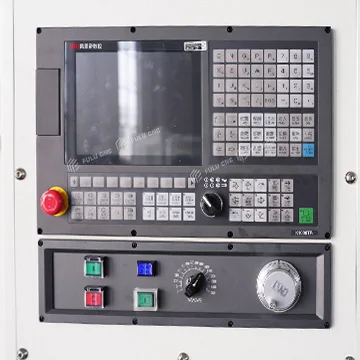

Sobre nós
Plsease input value Plsease input value Telefone: +8613361065708
Entre em contato
Obtenha uma cotação agora
Preencha suas necessidades de processamento, nossos engenheiros profissionais fornecerão uma cotação detalhada e soluções personalizadas dentro de 24 horas, ajudando você a encontrar rapidamente o equipamento de máquina CNC mais adequado.
*
*
 Obtenha uma cotação agora
Diga-nos suas necessidades de processamento e forneceremos um plano profissional e os preços mais competitivos.
Endereço
Edifício 1004, 2º andar, Praça Phoenix, LuShang, Distrito de Licheng, Jinan, Província de Shandong
Informações de contato
Email: lris@fulucnc.com
Whatsapp: +8613361065708
Plsease input value
Error E-mail format
Plsease input value